Precyzja w pustce: Technologia piercingu CNC firmy JINGYING do niestandardowych wisiorków z motywem kwiatowym
Spis treści
-
Wprowadzenie do piercingu CNC w produkcji biżuterii
-
Zapotrzebowanie rynku na wisiorki z motywem kwiatowym
-
Profil Klienta: Wymagania projektowe & Oczekiwania
-
Dane techniczne wisiorka kwiatowego
-
Wybór materiału na biżuterię z przekłuciami
-
Wyjaśnienie technologii przebijania CNC
-
Proces produkcyjny krok po kroku
-
Techniki wykańczania powierzchni
-
Środki kontroli jakości
-
Wyzwania produkcyjne & Rozwiązania
-
Opakowanie & Prezentacja
-
Studium przypadku: 10,000 Realizacja zamówienia jednostki
-
Analiza porównawcza metodami tradycyjnymi
-
Opinia klienta & Odpowiedź rynku
-
Przyszły rozwój biżuterii CNC
-
Wniosek: Sztuka precyzyjnej pustki
1. Wprowadzenie do piercingu CNC w produkcji biżuterii
Sztuka metaloplastyki przekłuwanej sięga wieków wstecz, ale nowoczesne CNC (Komputerowe sterowanie numeryczne) technologia zrewolucjonizowała to starożytne rzemiosło. Zaawansowane systemy piercingu CNC firmy JINGYING łączą cyfrową precyzję z artystycznym wyrazem, szczególnie nadaje się do delikatnych wzorów wisiorków z motywem kwiatowym. W tym dokumencie omówiono nasze zastrzeżone rozwiązania Wieloosiowy system mikroprzekłuwania (MAPY) przez pryzmat niedawnego zamówienia na 10 000 sztuk wisiorków z motywem kwiatowym.
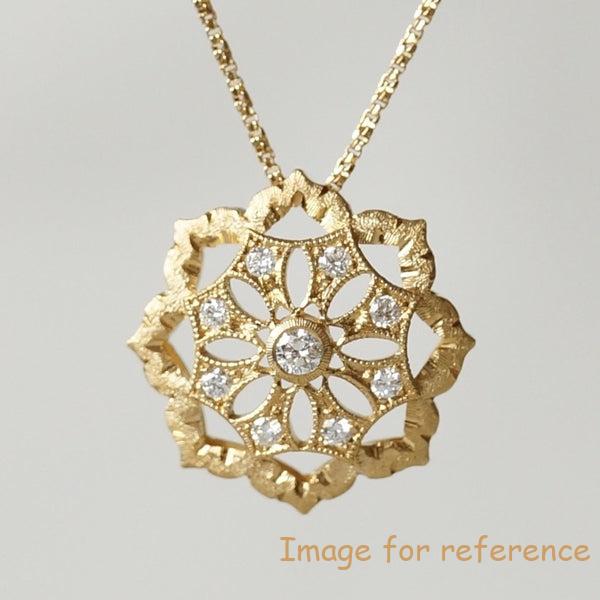
Kluczowe zalety piercingu CNC:
-
Dokładność wymiarowa ± 0,01 mm
-
85% redukcja odpadów materiałowych vs. cięcie laserowe
-
Możliwość tworzenia zazębiających się przekłutych wzorów
-
3Podcięcia D bez dodatkowych operacji
2. Zapotrzebowanie rynku na wisiorki z motywem kwiatowym
Globalne trendy w biżuterii (2024):
-
Przebijane projekty stanowią 38% sprzedaży wisiorków (Raport McKinsey dotyczący luksusu)
-
Przedstawiają motywy kwiatowe 62% biżuterii inspirowanej naturą
-
925 pokaz srebrnych wisiorków przebijanych 22% Wzrost r/r
Preferencje konsumentów:
-
Delikatne, ale trwałe konstrukcje
-
Lekkość noszenia (poniżej 15g)
-
"Przezroczyste" efekty wymiarowe
-
Konfigurowalne opcje personalizacji
3. Profil Klienta: Wymagania projektowe
Klient: Skandynawska marka biżuterii (Wschód . 2015)
-
Estetyka: Minimalistyczne nordyckie wzory kwiatowe
-
Ilość zamówienia: 10,000 jednostki (5 odmiany)
-
Kluczowe wymagania:
-
0.3-0.5mm stała szerokość przebijania
-
Brak widocznych śladów narzędzi
-
Limit wagi: 12g na wisiorek
-
Kompatybilny z łańcuchem 1,5 mm
-
4. Specyfikacje techniczne
| Parametr | Specyfikacja |
|---|---|
| Wymiary | 25mm × 18 mm × 1,8 mm |
| Tworzywo | 925 Srebro |
| Szerokość przebijania | 0.4mm ±0,05 |
| Waga | 10.8-11.2G |
| Otwarcie kaucji | 1.6mm identyfikator |
| Wykończenie powierzchni | Polerowanie lustrzane + selektywne utlenianie |
Funkcje projektowania CAD:
-
87 przecinające się elementy przebite
-
3-iluzja głębokości warstwy
-
Ukryte wzmocnienia konstrukcyjne
-
Płyta do grawerowania do personalizacji
5. Uzasadnienie wyboru materiału
925 Zalety srebra w przypadku piercingu:
-
Optymalna obrabialność (Mohsa 2.5-3)
-
Minimalne zużycie narzędzia podczas operacji CNC
-
Doskonała trwałość połysku
-
Odporny na matowienie dzięki odpowiedniej powłoce
Uwzględniono materiały alternatywne:
-
Złoto: Zbyt miękki na drobne szczegóły
-
Tytan: Trudno przekłuć cienko
-
Mosiądz: Wymaga dodatkowego poszycia
6. Technologia przebijania CNC Głębokie nurkowanie
Specyfikacje systemu MAPS firmy JINGYING:
-
5-jednoczesne sterowanie osiami
-
50,000 Prędkość obrotowa wrzeciona
-
0.1mikronarzędzia z węglika mm
-
Obróbka na sucho bez użycia chłodziwa
-
Kompensacja zużycia narzędzia w czasie rzeczywistym
Unikalne możliwości:
-
15° podcięty piercing
-
Piercing o zmiennej szerokości (0.2-1mm)
-
Gratowanie na maszynie
-
Zautomatyzowana wymiana narzędzi (12-karuzela narzędziowa)
7. Produkcja krok po kroku
Faza 1: Przygotowanie cyfrowe
-
Optymalizacja plików CAD (SolidWorks)
-
Symulacja ścieżki narzędzia (Mastercam)
-
Zagnieżdżanie zapewniające efektywność materiałową
Faza 2: Obróbka CNC
-
Zgrubne (0.8frez trzpieniowy mm)
-
Półwykończenie (0.4mm kulisty nos)
-
Precyzyjne przebijanie (0.1Narzędzie stożkowe mm)
-
Wiercenie za kaucją (1.6wiertło mm)
-
Rytownictwo (30°V-bit)
Faza 3: Przetwarzanie końcowe
-
Ultradźwiękowe czyszczenie
-
Upadek magnetyczny (8 godziny)
-
Polerowanie ręczne (koło + mieszanina)
-
Rhodium (fakultatywny)
8. Techniki wykańczania powierzchni
Wieloetapowy proces polerowania:
-
Beczka się przewraca (24H)
-
Obróbka strumieniowo-ścierna mikrościerna (obszary selektywne)
-
Ręczne polerowanie (koła muślinowe)
-
Polerowanie elektrolityczne
-
Powłoka zapobiegająca matowieniu (3grubość μm)
Weryfikacja jakości:
-
Kontrola w białych rękawiczkach (10× powiększenie)
-
Kontrola tolerancji wagi (±0,2g)
-
Pomiar szerokości przekłucia (komparator optyczny)
9. Protokół kontroli jakości
| Punkt kontrolny | Metoda | Standard |
|---|---|---|
| Dokładność wymiarowa | CMM | ±0,05 mm |
| Przeszywająca czystość | Mikroskop | Żadnych zadziorów >0.02mm |
| Polska Jakość | Komnata świetlna | Ra ≤0,1μm |
| Siła kaucji | 5próba rozciągania kg | Brak deformacji |
| Czystość materiału | Xrf | 92.5-93% Ag |
10. Wyzwania produkcyjne & Rozwiązania
Wyzwanie 1: Pęknięcie narzędzia w drobnych szczegółach
Rozwiązanie: Zaimplementowano adaptacyjną kontrolę prędkości posuwu
Wyzwanie 2: Utrzymanie stałej szerokości przebijania
Rozwiązanie: Opracowane środowisko obróbki z kontrolowaną temperaturą
Wyzwanie 3: Obsługa części po obróbce
Rozwiązanie: Niestandardowe uchwyty drukowane w 3D
11. Innowacje w zakresie opakowań
Opakowanie ochronne:
-
Indywidualne wkładki dopasowujące PETG
-
Paski zapobiegające matowieniu ze środkami pochłaniającymi tlen
-
Odporna na zarysowania powłoka wewnętrzna
Opakowania detaliczne:
-
Pudełka papierowe z certyfikatem FSC
-
Wbudowane chipy uwierzytelniające NFC
-
Wielojęzyczna instrukcja pielęgnacji
12. Studium przypadku: 10,000 Zamówienie jednostki
Metryki produkcji:
-
Stopa zwrotu: 98.7%
-
Średni czas obróbki: 23 minut na sztukę
-
Wykorzystanie materiału: 82%
-
Dostawa na czas: 100%
Zwrot z inwestycji klienta:
-
Cena detaliczna: 189–249 euro
-
Wskaźnik sprzedaży: 91% w pierwszym kwartale
-
Wygenerowano dla klienta przychody w wysokości 1,8 mln EUR
13. Analiza porównawcza
Cięcie laserowe VS:
-
40% szybsza produkcja
-
Lepsza jakość krawędzi
-
Brak stref wpływu ciepła
VS Tradycyjny piercing do dłoni:
-
300% poprawa konsystencji
-
65% redukcja kosztów
-
Możliwość dokładnego odwzorowania projektów
14. Opinia klienta
"Precyzja piercingu CNC firmy JINGYING pozwoliła nam uzyskać projekty, o których wcześniej myśleliśmy, że są możliwe tylko na renderach. Zrozumienie naszej wizji estetycznej przez ich zespół techniczny było niezwykłe."
15. Przyszły rozwój
Technologia przekłuwania nowej generacji:
-
Optymalizacja ścieżki narzędzia oparta na sztucznej inteligencji
-
Hybrydowe systemy addytywne/odejmujące
-
Możliwości przekłuwania w nanoskali (0.05mm)
-
Samoczyszczące narzędzia do przekłuwania
16. Wniosek
Technologia przekłuwania CNC firmy JINGYING stanowi idealne połączenie renesansowego rzemiosła i przemysłu 4.0 precyzja. This case study demonstrates how advanced manufacturing can bring even the most delicate floral designs to life with unprecedented accuracy and repeatability.
Kluczowe dania na wynos:
-
CNC piercing enables previously impossible design complexities
-
Material science is as crucial as machining parameters
-
Post-processing determines final quality as much as cutting
-
Every pierced design requires unique toolpath strategies
For designers seeking to push the boundaries of metal emptiness, our doors—and our CNC workstations—are always open.