

Nhớ : Nhà sản xuất Dịch vụ Trang sức OEM của Nhẫn Men Tròn Đen
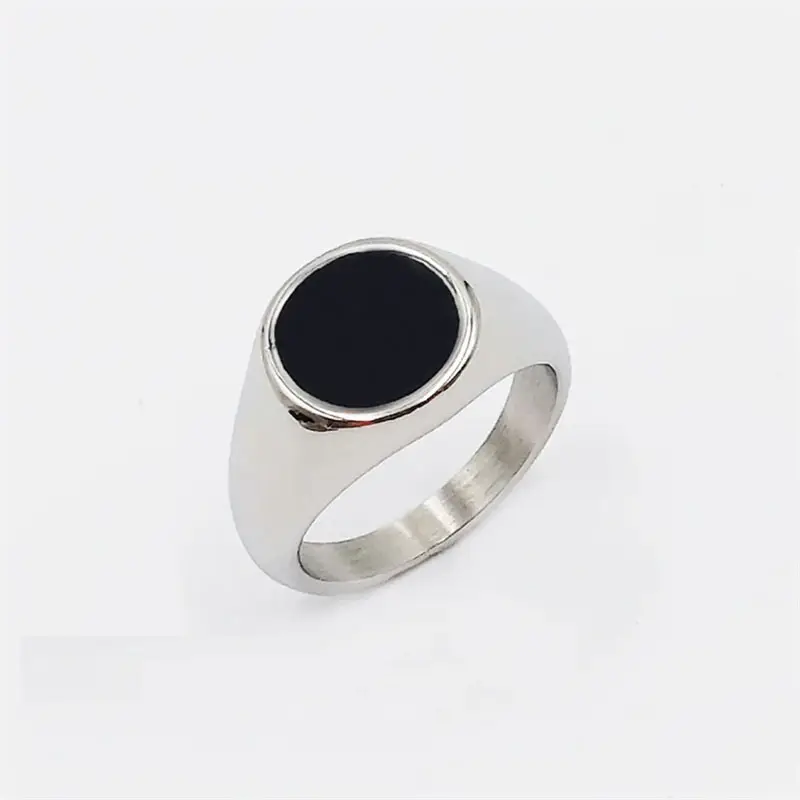
Nhà sản xuất trang sức OEM/ODM Thiết kế tùy chỉnh đồ trang sức của riêng bạn
Hãy để bắt đầu : mo@kingjy.com
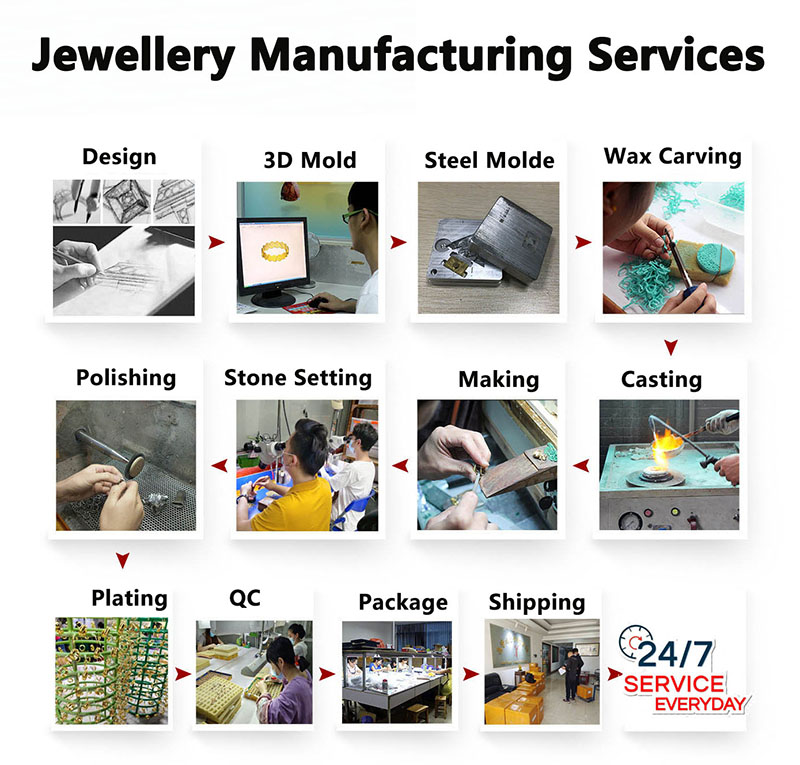
Cách sản xuất nhẫn men tròn màu đen tại JINGYING: Quy trình vận hành tiêu chuẩn kỹ thuật
Giới thiệu
Trong thế giới sản xuất đồ trang sức theo yêu cầu, sự kết hợp giữa đồ kim loại và men tượng trưng cho sự giao thoa giữa độ bền và tính nghệ thuật. Tại Nhớ (Đồ trang sức chinging), một nhà sản xuất với hơn 23 năm kinh nghiệm trong ngành, việc sản xuất một Nhẫn men tròn màu đen là một quá trình gồm nhiều giai đoạn biến nguyên liệu thô thành phụ kiện cao cấp. Không giống như lớp phủ nhựa lạnh hoặc epoxy, thuỷ tinh (thủy tinh) men cung cấp một vĩnh viễn, Lớp phủ chống trầy xước duy trì độ bóng trong nhiều thập kỷ.
Hướng dẫn này nêu chi tiết quy trình kỹ thuật cụ thể được sử dụng tại JINGYING để sản xuất một chiếc nhẫn men tròn màu đen, từ thiết kế CAD ban đầu đến kiểm tra chất lượng cuối cùng.
Giai đoạn 1: Thiết kế & Kỹ thuật (Giai đoạn CAD)
Trước khi nấu chảy bất kỳ kim loại nào hoặc nung men, quá trình sản xuất bắt đầu tại một trạm máy tính. JINGYING tuyển dụng các kỹ sư CAD có tay nghề cao để dịch khái niệm về "vòng tròn" thành mô hình 3D chính xác bằng phần mềm chuyên dụng.
Những cân nhắc thiết kế chính cho men răng
Thiết kế vòng tiêu chuẩn khác biệt đáng kể so với thiết kế vòng men. Men có chức năng như thủy tinh; nó cần một "thùng chứa" để giữ nó đúng chỗ. Vì thế, thiết kế CAD phải bao gồm:
-
Chân đế: Thân vòng tròn.
-
Khoang men (Tế bào): Một rãnh lõm hoặc chỗ lõm được tạo ra trên bề mặt kim loại. Đối với một chiếc nhẫn men đen, đây thường là một rãnh sâu 0,8mm đến 1,2mm chạy quanh chu vi của chiếc nhẫn.
-
Những bức tường kim loại: Các cạnh của khoang phải có thành thẳng đứng hoặc hơi khoét để khóa men một cách cơ học tại chỗ sau khi nung. Nếu không có những bức tường này, chiếc kính sẽ bật ra khi chiếc nhẫn bị rơi.
Kiểm tra kỹ thuật: Các kỹ sư của JINGYING xem xét hồ sơ để đảm bảo độ dày kim loại đủ (tối thiểu 0,8mm sau khi đánh bóng) Chịu được nhiệt độ cao của lò mà không bị cong vênh.
Giai đoạn 2: Tạo mẫu & Làm khuôn
Khi tệp kỹ thuật số được hoàn thiện, JINGYING sử dụng 3D in (SLA/DLP) để tạo ra nguyên mẫu nhựa có độ phân giải cao. Mô hình vật lý này cho phép khách hàng cảm nhận được chiều rộng và độ tròn của chiếc nhẫn trước khi bắt đầu sản xuất hàng loạt.
Khuôn cao su
Nếu đơn hàng dành cho sản xuất (thường kết thúc 10 mảnh), JINGYING tạo ra một khuôn cao su lưu hóa.
-
Nguyên mẫu nhựa được nhúng vào cao su thô.
-
Khối được làm nóng và nén.
-
Sau khi được chữa khỏi, cao su được cắt mở, và nguyên mẫu bị loại bỏ, để lại một khoang tiêu cực.
-
Khuôn này dùng để bơm sáp nhiều lần, cho phép tạo ra hàng trăm loại sáp giống hệt nhau "bản sao" của chiếc nhẫn được sản xuất một cách hiệu quả.
Giai đoạn 3: Đúc (Quá trình mất sáp)
Với các mô hình sáp đã sẵn sàng, the ring enters the đúc wax department. This is the most common method for creating complex jewelry geometry.
Step-by-Step Casting:
-
Hội Cây: The wax rings are attached to a central wax "Sprue" (like branches on a tree) to create a casting tree.
-
Sự đầu tư: The wax tree is placed in a steel flask and covered with a plaster-like investment material (binder + silica). It hardens into a solid block.
-
Kiệt sức: The flask is placed in a high-temperature furnace (khoảng. 750°C/1382°F). The wax melts and vaporizes ("sáp bị mất"), leaving a perfect negative cavity of the ring tree.
-
Đúc: JINGYING uses vacuum or centrifugal casting machines. Molten metal—typically Thau, Bạc Sterling, or Stainless Steel for enamel bases—is forced into the hot mold cavity.
Note on Material: Copper-rich alloys (like brass or fine silver) are preferred for enamel because they bond chemically with the glass oxides during firing.
Giai đoạn 4: Initial Metal Finishing (Bức Tranh)
Sau khi kim loại nguội, vật đúc thô được cắt từ cây. Ở giai đoạn này, chiếc nhẫn trông có vẻ tối, thô, và xốp. Nó phải được tinh chế trước khi tráng men.
-
Lộn xộn: Các vòng được đặt trong một máy rung có chất mài mòn để loại bỏ cặn đầu tư và độ nhám bề mặt nhẵn.
-
Tiền xây dựng: Công nhân sử dụng bàn chải lông xuyên tâm và hợp chất đánh bóng để mang lại bề mặt kim loại gần như gương.
-
Bước quan trọng (Làm sạch): Men sẽ không dính vào kim loại bẩn. Các vòng trải qua quá trình tẩy dầu mỡ trong máy làm sạch siêu âm bằng chất tẩy rửa chuyên dụng, sau đó rửa sạch bằng nước cất. Bất kỳ loại dầu nào từ ngón tay ở giai đoạn này sẽ khiến men răng bị bong tróc. "thu thập thông tin" tránh xa kim loại trong quá trình nung.
Giai đoạn 5: Quá trình tráng men (Ứng dụng màu đen)
Đây chính là cốt lõi của việc sản xuất "Nhẫn Men Tròn Màu Đen." JINGYING sử dụng tráng men thủy tinh, liên quan đến việc nung chảy bột thủy tinh với nền kim loại ở nhiệt độ cực cao (750° C. - 850° C.).
5.1 Chuẩn bị nguyên liệu
-
Men răng: Men thủy tinh đen chất lượng cao (thường có nguồn gốc từ các nhà cung cấp chuyên biệt như Thompson Enamel) được sử dụng. Thủy tinh được nghiền thành bột mịn, rửa sạch để loại bỏ tạp chất, và sấy khô.
-
chất kết dính: Bột khô được trộn với chất kết dính lỏng, chẳng hạn như Klyr-Lửa hoặc hỗn hợp nước cất đơn giản, để tạo ra một hỗn hợp sệt có thể được sử dụng bằng bàn chải hoặc ống tiêm.
5.2 Ứng dụng (Đóng gói ướt)
-
Các nghệ nhân sử dụng cọ có đầu nhọn để "gói ướt" thứ bùn đen lọt vào khoang của chiếc nhẫn.
-
Họ phải đảm bảo men được đóng gói chặt chẽ không có bọt khí. Chất kết dính lỏng giữ bột thủy tinh tại chỗ tạm thời.
-
Chiếc nhẫn được đặt trên một bắn ba chân (một màn hình lưới).
5.3 Bắn (Chu trình lò nung)
-
Trivet có vòng được đặt vào lò nung đã được làm nóng trước đến nhiệt độ khoảng 800° C. (1472° f) .
-
Khoảng thời gian: Chiếc nhẫn vẫn còn trong lò 45 ĐẾN 60 giây. Người nghệ nhân ngắm nhìn qua cửa sổ cách nhiệt. Khi bề mặt của men "ướt" (trông nóng chảy và bóng loáng như dung nham), nó đã sẵn sàng.
-
Loại bỏ: Trivet được kéo ra và để nguội.
-
co ngót: Thể tích thủy tinh giảm đáng kể khi nó tan chảy. Một lần bắn hiếm khi là đủ.
5.4 Bắn nhiều lần (Xây dựng lớp)
Để đạt được độ sâu, đen bóng, chiếc nhẫn có thể bị bắn 4 ĐẾN 6 lần.
-
Sau lần bắn đầu tiên, chiếc nhẫn trông gập ghềnh (kết cấu vỏ cam).
-
Nó được làm mát, và bôi thêm bột men đen.
-
Chiếc nhẫn được bắn lại. Quá trình này lặp lại cho đến khi men răng được làm sạch bằng (hoặc hơi hình vòm ở trên) những bức tường kim loại.
5.5 Kiểm tra độ co
Kỹ thuật viên JINGYING kiểm tra Điên (vết nứt nhỏ). Vì kim loại nở ra và co lại vì nhiệt nhanh hơn thủy tinh, làm lạnh nhanh có thể làm vỡ men răng. Chậm, làm mát có kiểm soát (sử dụng một cái đinh ba để cách nhiệt nó khỏi bề mặt lạnh) là bắt buộc.
Giai đoạn 6: Nghiền, Đánh bóng & Chủ nhật
Sau lần bắn cuối cùng, Bề mặt tráng men nhám và vòng có thể có tràn kính đen dư thừa ở các cạnh kim loại. Đây là nơi tạo ra cảm giác sang trọng đích thực.
-
Lapping (Nghiền): Sử dụng bánh mài ướt hoặc thiết bị mài thô, nghệ nhân mài phẳng lớp men đen. Họ sử dụng chất mài mòn kim cương (bắt đầu từ 220 Grit, di chuyển lên 600 Grit) để đảm bảo bề mặt hoàn toàn bằng phẳng với các bức tường kim loại.
-
Làm sạch cạnh: Các cạnh kim loại được làm sạch lớp men tràn bằng giũa kim cương hoặc trục linh hoạt bằng đá gốm.
-
Tiếng Ba Lan cuối cùng: Các bộ phận kim loại (cạnh trên và dưới của vòng) được đánh bóng bằng hợp chất rouge để có độ bóng cao. Men đen là không được đánh bóng kỹ ở bước này nếu muốn có lớp sơn mờ; Tuy nhiên, nếu cần một màu đen bóng, một bánh xe nỉ có dán kim cương mịn (xeri oxit) được sử dụng để làm cho kính trở nên tráng gương.
-
Các "Mái vòm" Tác dụng: Dành cho nhẫn vòm đen cao cấp, men được cố ý đổ đầy và nung cho đến khi sức căng bề mặt kéo thủy tinh lỏng thành một khối mịn, bong bóng tròn (như một giọt nước). Việc này đòi hỏi phải có tay nghề cao để tránh kính bị tràn ra mép.
Giai đoạn 7: Kiểm soát chất lượng & Cuộc họp (Các "Không có lỗi" Tiêu chuẩn)
Giai đoạn cuối cùng tại JINGYING bao gồm việc kiểm tra nghiêm ngặt.
Tiêu chí kiểm tra men đen:
-
Kiểm tra bao gồm: Dưới kính lúp 10x, thanh tra tìm kiếm vệt carbon (đốm đen trên men đen? Thực ra, họ tìm kiếm các tạp chất hoặc bong bóng màu trắng/tro). Màu đen thật phải có độ sâu và đục.
-
Kiểm tra vết nứt: Chiếc nhẫn được gõ nhẹ nhàng. Một chất rắn "ping" cho thấy sự liên kết tốt. MỘT "bấm vào" chỉ ra một vết nứt.
-
Kiểm tra sốc nhiệt (Lấy mẫu): Một vòng ngẫu nhiên được làm nóng và làm nguội nhanh chóng để đảm bảo lớp men không bị sứt mẻ.
-
độ bám dính: Người kiểm tra kiểm tra xem men răng có "thu nhỏ lại" từ những bức tường kim loại. Không được có khoảng cách nhìn thấy được giữa kim loại và kính.
Mạ (Không bắt buộc)
Nếu chiếc nhẫn được làm bằng đồng thau hoặc bạc, nó có thể được gửi cho Rhodium mạ hoặc Vàng mạ ở giai đoạn này. Ghi chú: Mạ được thực hiện sau khi tráng men xong, nhưng phải chú ý cẩn thận để đảm bảo chất liệu mạ không làm mờ kính đen.
Giai đoạn 8: Bao bì & Vận chuyển
Cuối cùng, các vòng đi qua máy làm sạch siêu âm với chất tẩy rửa trung tính để loại bỏ các hợp chất đánh bóng. Chúng được sấy khô, cho vào túi chống xỉn màu, and packaged into JINGYING's branded boxes.
Bởi vì chiếc nhẫn sử dụng Men thủy tinh thay vì nhựa, nó được đánh dấu là Trang sức cao cấp-chống phai màu tia cực tím và tiếp xúc với hóa chất, sẵn sàng cho thị trường cao cấp.
Tóm tắt thông số kỹ thuật
| Giai đoạn xử lý | Thiết bị / Phương pháp | Điểm kiểm tra chất lượng |
|---|---|---|
| Làm khuôn | Cao su lưu hóa | Độ sắc nét của các cạnh khoang |
| Đúc | Mất sáp / chân không | độ xốp / Tính toàn vẹn của kim loại |
| Chuẩn bị cơ bản | Tẩy dầu mỡ siêu âm | Không có cặn dầu |
| Men | Lò nung @ 800°C / Gói ướt | Độ dày kính (tối thiểu 0,6mm) |
| Hoàn thiện | mài kim cương / Bánh xe xuyên tâm | Bề mặt phẳng / Duy trì độ bóng |
| QC | 10x Kính lúp / Kiểm tra độ bám dính | Không bị co ngót hoặc co ngót |
Lưu ý sản xuất: Dành cho các doanh nghiệp muốn đặt hàng nhẫn men đen tùy chỉnh từ JINGYING, điều quan trọng là phải xác định loại men cần thiết. Men mềm (Epoxy) rẻ hơn nhưng sẽ phai màu và trầy xước trong vòng vài tháng. Men cứng (Thủy tinh/Thủy tinh) , như được mô tả trong quá trình này, đòi hỏi kỹ năng nung của chuyên gia nhưng tạo ra một tác phẩm có chất lượng gia truyền xác định danh tiếng của thương hiệu.