
Hvordan tilpasse PUNCTURE Spear Earring At JINGYING
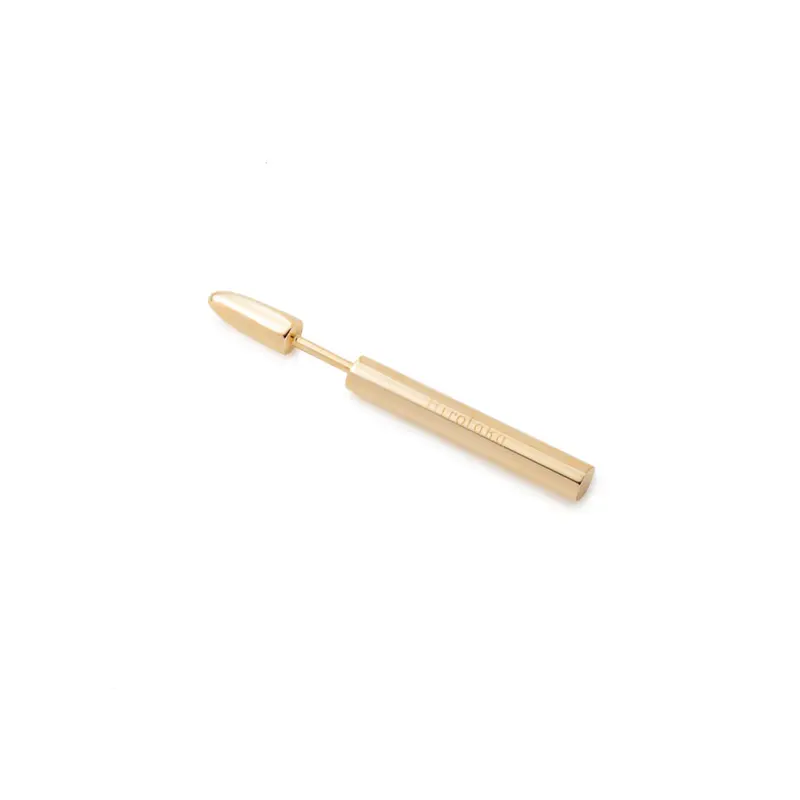
OEM/ODM Jewelry Produsent Design Custom Your Own Jewelry
La oss komme i gang : mo@kingjy.com
Hvordan tilpasse PUNCTURE Spear Earring At JINGYING
Abstrakt
I det utviklende landskapet av moderne smykker, øreringen med punkteringsspyd – et dristig estetisk utsagn preget av sin langstrakte form og piercingfunksjonalitet – har dukket opp som en særegen kategori innen kroppssmykker. Denne omfattende guiden utforsker tilpasningsprosessen for punkteringsspydøreringer hos JINGYING, en førsteklasses mellom-til-høy-end smykker OEM-produsent med over to tiår med bransjeerfaring . Tegning på produksjon av whitepapers, teknisk dokumentasjon, og produksjonscasestudier, denne artikkelen gir et systematisk rammeverk for designere, merkevarer, og enkeltpersoner som ønsker å forvandle konseptuelle spydøreringer til presisjonsproduserte virkeligheter. Fra innledende designkonsultasjon og CAD-modellering gjennom avansert CNC-piercing-teknologi, materialvalg, steinsetting, etterbehandlingsprotokoller, og kvalitetskontroll, denne artikkelen belyser hver fase av JINGYINGs ende-til-ende tilpasningsøkosystem. Spesiell vekt legges på de tekniske hensyn som er unike for langstrakte punkteringsformer - inkludert vektfordeling, strukturell integritet, måler spesifikasjoner, og biokompatibilitetskrav – samtidig som de tar for seg lave minimumsbestillingsmengder, integrasjon av merkevareemballasje, og kvalitetssikringsmål. Målet er å utstyre interessenter med praktisk kunnskap for å navigere i JINGYINGs tilpassede produksjonstjenester, og dermed bygge bro mellom estetisk syn og brukbar kunst.
Nøkkelord: Øredobb med punkteringsspyd, skreddersydde smykker produksjon, Jingying, CNC piercing teknologi, S925 sølv, kroppssmykker, CAD/CAM, steinsetting, kvalitetskontroll, OEM/ODM
1. Introduksjon
1.1 The Rise of the Puncture Spear Earring
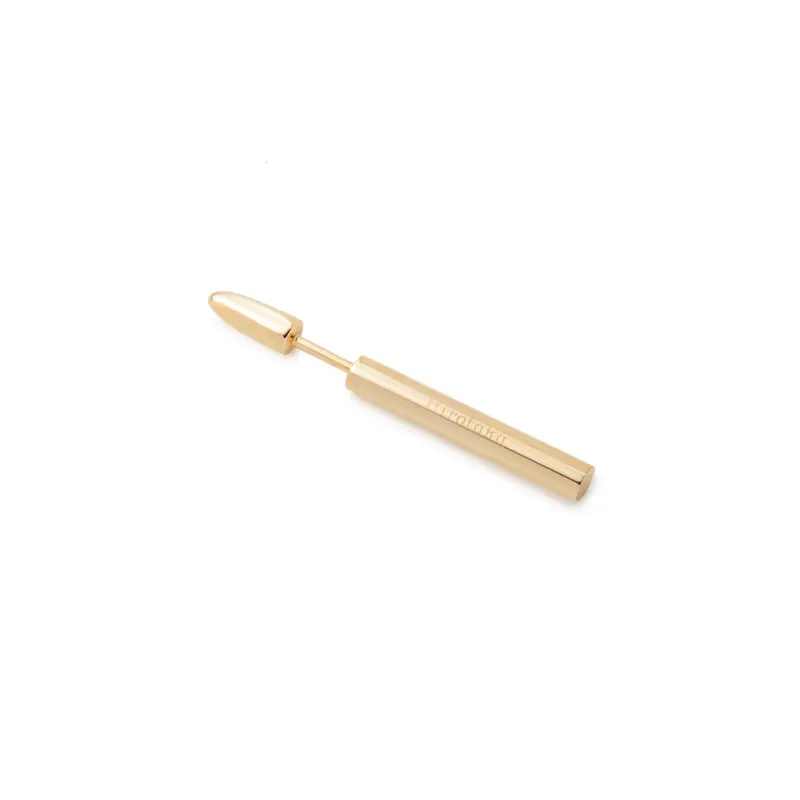
Øredobben med punkteringsspyd representerer en særegen blanding av eldgamle kroppsutsmykningstradisjoner og moderne minimalistisk estetikk. I motsetning til konvensjonelle øredobber eller dinglende design, spydformatet har en langstrakt, konisk skaft som går gjennom en eller flere gjennomtrengende kanaler, kulminerer ofte med et dekorativt terminalelement i en eller begge ender . Denne konfigurasjonen skaper en lineær, arkitektonisk silhuett som har fått betydelig gjennomslag blant mote-forward forbrukere som søker alternativer til tradisjonelle øredobberarketyper.
Markedsdata indikerer at gjennomhullede design står for 38% av anheng og øredobber i segmentet for premiumsmykker, med kroppssmykkekategorier som vises 22% vekst fra år til år . Innenfor dette ekspanderende markedet, forbrukere krever i økende grad tilpasning – deler som gjenspeiler personlige fortellinger, imøtekomme spesifikke anatomiske hensyn, eller tilpasse seg kravene til merkevareidentitet. Denne etterspørselen har katalysert et skifte fra masseproduksjon mot smidig, skreddersydde produksjonsmodeller .
1.2 JINGYINGS posisjon i økosystemet for tilpassede smykker
Grunnlagt i 1998 og har hovedkontor i Guangzhou, Kinas produktive knutepunkt for smykkerproduksjon, JINGYING har utviklet seg fra et tradisjonelt verksted til en integrert originalutstyrsprodusent (OEM) og original designprodusent (ODM) betjener store internasjonale merkevarer . Selskapet utmerker seg gjennom tre kjernekompetanser:
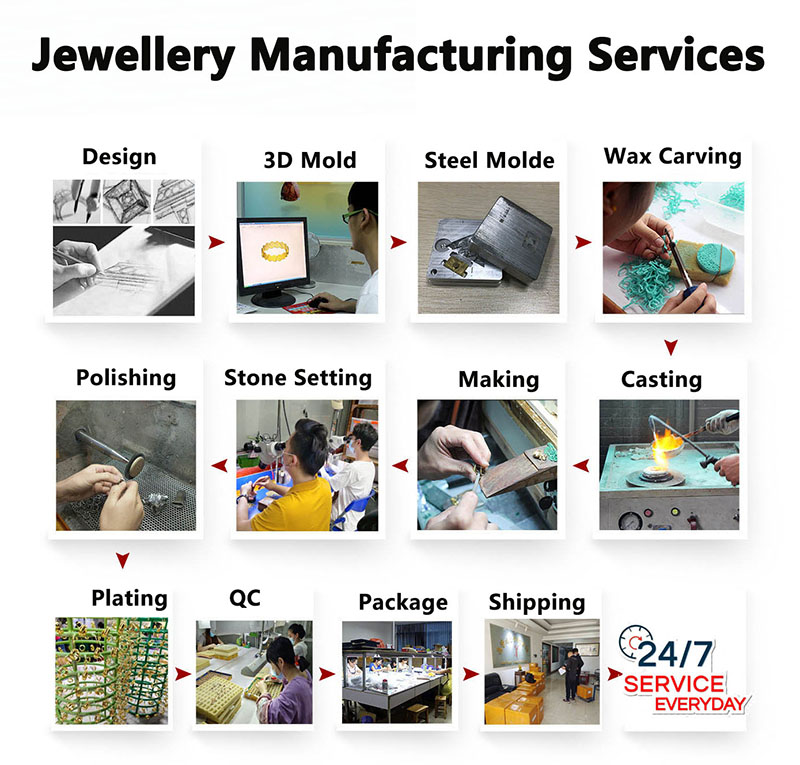
Først, vertikal integrasjon gjør det mulig for JINGYING å administrere hver produksjonsfase under ett tak – fra innledende CAD-modellering og 3D-utskrift til støping, steinsetting, polering, platting, og emballasje . Dette eliminerer fragmenteringen og kvalitetsinkonsekvensene som ligger i å koordinere flere spesialiserte leverandører.
Sekund, teknologisk raffinement manifesterer seg i evner som flerakse CNC-piercingsystemer som oppnår ±0,01 mm nøyaktighet, 50,000 RPM spindelhastigheter, og 0,1 mm mikroverktøy for intrikate uthulingsoperasjoner . Disse spesifikasjonene er spesielt relevante for øredobber med punkteringsspyd, som ofte krever presise kanaldimensjoner og delikat dekorativ piercing.
Tredje, tilgjengelighet uten kompromisser gjenspeiles i JINGYINGs lave minimumsbestillingsantall – fra bare 50 stykker for tilpasset design – i kontrast til kapasiteten til å skalere til 50 000 enheter for etablerte merker . Denne fleksibiliteten imøtekommer nye designere, boutique merker, og individuelle provisjoner.
1.3 Omfang og formål med denne veiledningen
Denne artikkelen tar for seg et spesifikt gap i tilgjengelig litteratur: mens generelle tilpassede smykkeprosesser er godt dokumentert, de unike kravene til øredobber med punkteringsspyd – inkludert standardisering av måleren, kanalretthet, vektfordeling for langstrakte former, og biokompatibilitet for helbredende piercinger – får utilstrekkelig oppmerksomhet. Ved å syntetisere JINGYINGs tekniske dokumentasjon med industriens beste praksis, denne veiledningen tar sikte på:
-
Gi en trinn-for-trinn arbeidsflyt for spesialtilpasset produksjon av øredobber
-
Identifisere kritiske beslutningspunkter der designvalg påvirker produksjonsevnen
-
Etablere kvalitetsstandarder for å vurdere ferdige produkter
-
Tilby praktiske protokoller for samarbeid med JINGYINGs team
Den tiltenkte målgruppen inkluderer grunnleggere av smykkemerker, produktdesignere, piercing studio eiere, og kresne personer som ønsker å bestille skreddersydde stykker.
2. Forstå Puncture Spear-øredobben: Designparametere og tekniske begrensninger
Før du engasjerer JINGYINGs tilpasningstjenester, interessenter må forstå de spesifikke designhensynene som skiller punkteringsspydøredobber fra andre smykkekategorier. Disse parameterne påvirker materialvalg direkte, produksjonsmetoder, og kvalitetsresultater.
2.1 Anatomiske og funksjonelle krav
Måler spesifikasjoner: Kroppssmykker er standardisert etter mål (AWG) målinger, med vanlige ørepiercingmålere fra 18G (1.0mm diameter) til 14G (1.6mm diameter) for standard piercinger, og opptil 8G (3.2mm) for strukket piercinger. Spear øredobber må være utformet med nøyaktige skaftdiametre som er kompatible med disse standardene. JINGYINGs CNC-systemer kan oppnå toleranser på ±0,05 mm på akseldimensjoner, sikre riktig passform uten overdreven friksjon eller løshet .
Lengdehensyn: I motsetning til standard øredobber med 8-10 mm stolper, spydøredobber kan strekke seg 30-60 mm eller mer, passerer gjennom flere piercingspunkter (F.eks., helix til lapp). Langstrakte design introduserer utfordringer med innflytelse og dreiemoment - en lengre spakarm forstørrer krefter fra utilsiktet fastlåsing, potensielt forårsake deformasjon eller skade. JINGYING adresserer dette gjennom strukturelle forsterkningsstrategier, inkludert fortykkede kjerneseksjoner og strategiske ribber skjult i dekorative elementer .
Vektfordeling: Forbrukerpreferanser indikerer optimal vekt på øredobber under 15 g per stykke for å forhindre strekking av lappen eller ubehag under langvarig bruk . Å oppnå dette og samtidig opprettholde strukturell integritet krever uthulingsteknikker (CNC-piercing for å fjerne overflødig materiale) eller koniske geometrier som konsentrerer massen nær den dekorative terminalen i stedet for langs skaftet.
Biokompatibilitet: Punkteringsspydøreringer kommer i kontakt med helbredende eller helbredet vev, nødvendiggjør hypoallergeniske materialer. JINGYINGs standardtilbud for kroppssmykker inkluderer S925 sterling sølv (92.5% sølv, 7.5% kobberlegering) med nikkelfri rhodiumbelegg, samt titan og niob for kirurgisk kvalitet for sensitive brukere .
2.2 Estetiske og dekorative elementer
Spydformatet rommer ulike dekorative behandlinger:
Terminalavslutninger: Den synlige enden(s) av spydet kan ha geometriske former (kuler, kjegler, pyramider), organiske motiver (floral, botanisk), eller abstrakte skulpturelle former. JINGYINGs 5-akse CNC-funksjoner muliggjør komplekse underskjæringer og 3D-konturer som tidligere kun var oppnådd gjennom håndskjæring .
Kanalpiercing: Dekorative tomrom i spydskaftet – skaper gitter, filigran, eller negative romeffekter – krever presisjonspiercingsteknologi. JINGYINGs multiakse mikropiercingsystem kan produsere 0,3-0,5 mm piercingbredder konsekvent på tvers 10,000+ produksjonsenheter .
Overflatebehandling: Alternativene inkluderer høypolerte speilfinisher (Ra ≤0,1μm), matte/sateng teksturer, oksiderte/antikke effekter, og selektive pletteringskombinasjoner (F.eks., rosegullterminaler med rhodiumbelagte skaft) .
Edelstensintegrasjon: Spear øredobber kan inneholde pavé-set steiner langs skaftet, rammesett midtstykker ved terminaler, eller kanalinnstilte aksenter. JINGYING tilbyr mikro-pavé-innstilling ved bruk av japansk-produsert innstillingsutstyr, oppnå 99% retensjon av steiner .
2.3 Rammeverk for materialvalg
| Materiale | Hardhet (Mohs) | Biokompatibilitet | Bearbeidbarhet | Kostnadsindeks | Beste applikasjon |
|---|---|---|---|---|---|
| S925 Sølv | 2.5-3 | God (med plating) | Glimrende | 1x | Spear øredobber for generell bruk |
| 14K gull | 2.8-3.5 | Glimrende | God | 25-35x | Premium/luksusstykker |
| Titan (Karakter 23) | 6 | Glimrende | Rettferdig | 5-8x | Sensitiv hud, medisinsk-grade |
| Rustfritt stål (316L) | 5.5 | Veldig bra | God | 0.5x | Budsjettbevisst, høy holdbarhet |
Kilde: Kompilert fra JINGYING teknisk dokumentasjon
S925 sølv representerer den optimale balansen for de fleste bruksområder på grunn av sin bearbeidbarhet for fine detaljer, utmerket polsk oppbevaring, og kostnadseffektivitet. Imidlertid, designere som prioriterer ekstrem holdbarhet eller arbeider med svært tynne tverrsnitt (under 1,0 mm) kan foretrekke rustfritt stål eller titan til tross for høyere maskineringskompleksitet .
3. Tilpasningsarbeidsflyten: Fra konsept til ferdig spyd
JINGYINGs tilpassede produksjonsprosess følger en strukturert vei som omfatter seks hovedfaser. Å forstå denne arbeidsflyten gjør det mulig for klienter å forutse tidslinjer, utarbeide passende dokumentasjon, og delta effektivt i designforedling.
3.1 Fase 1: Designkonsultasjon og dokumentasjon
Tilpasningsreisen begynner når klienten sender inn designmateriale til JINGYING via e-post (mo@kingjy.com) eller gjennom selskapets nettportal . Akseptable innleveringsformater inkluderer:
Digitale design: CAD -filer (SKRITT, IGES, STL), 2D vektor kunstverk (AI, PDF), eller høyoppløselige rasterbilder (PNG, minimum JPEG 300 DPI)
Fysiske skisser: Håndtegnede tekniske tegninger med dimensjonsnotasjoner, eller kunstneriske gjengivelser for tolkningsutvikling
Referanseprøver: Eksisterende spydøredobber for replikering eller modifikasjon (krever 3D-skanning)
Moodboards: Collager av inspirasjonsbilder, materialprøver, og skriftlige beskrivelser for design-fra-bunnen av prosjekter
Ved mottak, JINGYINGs designteam gjennomfører en mulighetsanalyse, Evaluering:
-
Strukturell integritet av foreslått geometri
-
Kompatibilitet med utvalgte materialer
-
Anslåtte produksjonskostnader og ledetider
-
Potensielle optimaliseringer for styrke eller vektreduksjon
Denne konsultasjonen krever vanligvis 2-3 virkedager for første tilbakemelding .
3.2 Fase 2: CAD-modellering og 3D-gjengivelse
Godkjente konsepter går videre til datastøttet design (CAD) modellering ved hjelp av industristandard programvare inkludert Matrix, Rhinogold, og SolidWorks . Denne fasen forvandler todimensjonale konsepter til presise tredimensjonale digitale prototyper.
Nøkkelmodelleringsoperasjoner for spydøredobber:
Akselgeometri Definisjon: Etablere målerdiameter, koniske vinkler, og lengdeparametere. JINGYINGs CAD-ingeniører inkluderer krympetillegg (typisk 2-3% for sølvstøping) for å sikre at de endelige dimensjonene samsvarer med spesifikasjonene.
Piercing mønster design: For øredobber med dekorative tomrom, CAD-modeller definerer den nøyaktige formen, størrelse, og avstand mellom gjennomhullede elementer. Verktøybanesimulering verifiserer at foreslåtte mønstre kan bearbeides med tilgjengelige mikroverktøy (minimum 0,3 mm bredde for sølv, 0.5mm for hardere metaller) .
Strukturell forsterkning: CAD-modeller kan ha skjulte ribber eller fortykkede kjerneseksjoner der piercingsmønstre svekker skaftet. Disse forsterkningene er skjult i designet, bare synlig i tverrsnitt.
Plassering av steinsetting: For edelsten-aksenterte spyd, CAD-modeller finner hver innstilling nøyaktig, spesifisere stiftdimensjoner, bezel veggtykkelser, eller kanalbredder kalibrert til steinstørrelser.
Leveranser: Klienter mottar fotorealistiske 3D-gjengivelser som kan sees fra alle vinkler, tillater iterativ foredling. JINGYING gir vanligvis 2-3 revisjonsrunder inkludert i grunnprisen, med ekstra runder tilgjengelig til nominell pris .
3.3 Fase 3: Prototyping og fysisk validering
Etter CAD-godkjenning, JINGYING produserer en fysisk prototype ved hjelp av høyoppløselig 3D-utskrift. To primære prototypingmetoder er tilgjengelige:
Voksharpiksutskrift: Standardmetoden for støpte stykker. En voks- eller støpbar harpiksmodell er trykt på 25-50 mikron oppløsning, slik at kundene kan håndtere en fysisk representasjon av designet før metallstøping. Voksprototyper avslører skala, vekt (tilnærmet), og ergonomisk følelse.
Direkte metallprototyping: For enklere geometrier eller presserende tidslinjer, CNC-bearbeiding fra metalllager produserer en funksjonell prototype. Denne metoden er dyrere, men gir et slitasjetestbart stykke uten støpetid.
Sjekkliste for validering under prototypegjennomgang:
-
Skaftmålerkompatibilitet med standard piercingsmykker (test med målekort)
-
Vekt innenfor målområdet (under 15g per stk)
-
Piercing kanaler fri for skarpe kanter (løpe fingertuppen over)
-
Balansepunkt – roterer spydet uventet i øret?
-
Dekorative elementer på linje med designspesifikasjoner
JINGYINGs saksdokumentasjon bemerker at prototypefasen ble identifisert 23% av produksjonsproblemer på tvers av 10 000-enhetsordrer, inkludert tre tilfeller der spyddesign krevde strukturelle modifikasjoner for å forhindre bøyning under normale slitasjeforhold .
3.4 Fase 4: Produksjonsplanlegging og verktøybanegenerering
Etter prototypegodkjenning, JINGYINGs produksjonsingeniører forbereder seg på produksjon. For bestillinger av spydøreringer, dette innebærer:
Hekkeoptimalisering: Arrangere flere spydmodeller på støping av trær eller CNC arbeidsbed for å maksimere materialutnyttelsen. JINGYING oppnår 82% materialeffektivitet for typisk produksjon av sølvspydøreringer .
Verktøybaneprogrammering: For CNC piercing operasjoner, Mastercam-programvaren genererer verktøybaner som spesifiserer hvert skjæreverktøys bevegelser. Programmet står for:
-
Roughing pasninger (fjerning av bulkmateriale med 0,8 mm endefreser)
-
Halvavslutningspasninger (0.4mm kule nesekuttere)
-
Presisjonspiercing (0.1mm koniske verktøy for fine detaljer)
-
Boreoperasjoner (måleakselkanaler, kausjonshull)
Verktøyvalg: JINGYING opprettholder en 12-verktøys automatisk karusell med sanntids slitasjekompensasjon, muliggjør uavbrutt produksjon .
Kvalitetsholdpoeng: Produksjonsplaner inkluderer mellomliggende inspeksjonstrinn der deler fjernes fra linjen for dimensjonell verifisering ved hjelp av koordinatmålemaskiner (CMM) med ±0,05 mm nøyaktighet.
3.5 Fase 5: Produksjonsutførelse
Produksjonsfasen kombinerer automatisert presisjon med håndverk:
Støping (for komplekse geometrier): Lost-wax-støping forvandler 3D-printede voksmodeller til metall. Vokstrær er investert i gips, brent ut i høytemperaturovner, og smeltet metall sentrifugalt eller vakuumstøpt inn i de resulterende hulrommene . JINGYINGs kontrollerte atmosfærestøping minimerer porøsiteten - en kritisk faktor for tynne spydskaft som ellers kan sprekke ved indre hulrom.
CNC maskinering (for enklere eller høypresisjonsgeometrier): Direkte CNC-bearbeiding fra metallmateriale oppnår strammere toleranser enn støping, men er generelt begrenset til geometrier tilgjengelig med skjærende verktøy (ingen interne underskjæringer uten multi-akse indeksering).
Behandling etter støping: Støpte spyd øredobber gjennomgår:
-
Fjerning av sprut (kutte bort støpekanaler)
-
Innledende filing og sliping for å fjerne støpehud
-
Magnetisk tumbling (8-24 timer avhengig av krav til finish)
-
Ultrasonic rengjøring
Steininnstilling: For deler med edelstener, JINGYINGs settere bruker mikro-pavé-teknikker med japansk-produsert setteutstyr. Hver stein er individuelt plassert og polert, etterfulgt av en 3-meters falltest for å bekrefte retensjon – deler som består denne testen anses som sikre for normal slitasje .
Plating og etterbehandling: Spear øredobber motta 2-3 pletteringslag avhengig av spesifikasjon. JINGYINGs standard sølvvermeil-prosess påfører tykk sølvbelegg etterfulgt av gull- eller rhodiumbelegg ved 3μm tykkelse, garantert for ett års normal bruk . Alternativ finish inkluderer:
-
Høypolert: Speilfinish via flertrinns polering
-
Matt: Perleblåste eller satengbørstede overflater
-
Oksidert: Kjemisk patinering for antikke effekter
-
To-tone: Selektiv plettering ved bruk av maskeringsteknikker
3.6 Fase 6: Kvalitetskontroll og pakking
Hver tilpassede bestilling av spydøreringer gjennomgår JINGYINGs flertrinns kvalitetssikringsprotokoll:
| Kontrollpunkt | Metode | Akseptkriterium |
|---|---|---|
| Dimensjonal nøyaktighet | CMM eller optisk komparator | ±0,05 mm på kritiske dimensjoner |
| Renslighet i piercingkanalen | 10× forstørrelsesmikroskop | Ingen grader over 0,02 mm |
| Kvalitet på overflaten | Lyskammerinspeksjon | Ra ≤0,1μm for polerte overflater |
| Stone Security | Manuell sonde + 3m fallprøve | 0% løse steiner etter test |
| Plating Tykkelse | XRF analysator | ≥3μm for vermeil-spesifikasjon |
| Materialrenhet | XRF-spektroskopi | 92.5-93% Ag for S925 |
Kilde: JINGYING kvalitetskontroll dokumentasjon
Emballasjealternativer: JINGYING tilbyr lagdelte emballasjeløsninger:
-
Standard: Individuelle PETG formtilpassede innsatser i generiske esker
-
Merket: Spesialtrykte esker med klientlogoer, farger, og typografi
-
Premium: FSC-sertifiserte stive bokser med magnetlukking, skuminnsatser, og merkede støvposer
-
NFC-aktivert: Bokser innebygd med nærfeltskommunikasjonsbrikker for autentisitetsverifisering
Frakt og dokumentasjon: Ferdige deler sendes globalt med sporing og forsikring. Medfølgende dokumentasjon inkluderer materialsertifikater, omsorgsinstruksjoner, og (for edelstensbiter) tredjeparts vurderingsrapporter på forespørsel.
4. Teknisk dypdykk: CNC-piercing for øredobber
Gitt at mange karakteristiske øredobberdesign inneholder dekorative gjennomhullede elementer, denne delen undersøker JINGYINGs proprietære CNC-piercing-teknologi i detalj.
4.1 MAPS-systemet
JINGYINGs multiakse mikropiercingsystem (KART) representerer et betydelig fremskritt i forhold til tradisjonelle piercingmetoder. Nøkkelspesifikasjoner inkluderer:
-
5-akse samtidig kontroll: Gjør det mulig å bearbeide underskjæringer og sammensatte vinkelfunksjoner uten omposisjonering
-
50,000 RPM spindelhastighet: Lar mikroverktøy kutte i stedet for å skyve materiale, redusere graddannelse
-
0.1mm karbid mikroverktøy: Oppnå piercingsbredder så smale som 0,2 mm i sølv
-
Kjølevæskefri tørrbearbeiding: Eliminerer rengjøringskrav og miljøforurensning
-
Sanntidskompensasjon for verktøyslitasje: Overvåker skjærebelastninger og justerer matehastigheter automatisk
4.2 Sammenlignende fordeler
| Parameter | CNC piercing (JINGYING KART) | Laserskjæring | Tradisjonell håndpiercing |
|---|---|---|---|
| Minimum piercingbredde | 0.2mm | 0.5mm (med forkulling) | 0.8mm |
| Kantkvalitet | Ingen grader >0.02mm | Varmepåvirket sone, omstøpt lag | Varierer etter ferdigheter |
| 3D underskjærer | Ja (5-akser) | Ingen (bare siktlinje) | Ja (men inkonsekvent) |
| Repeterbarhet | ±0,01 mm | ±0,05 mm | Svært variabel |
| Produksjonshastighet | 23 min/stk (typisk) | 14 min/stk | 60-120 min/stk |
| Materialavfall | 85% mindre enn laser | Moderat | Minimalt oppsettavfall |
Kilde: JINGYING casestudiedata
For applikasjoner med ørepyd, CNC-piercing muliggjør flere karakteristiske effekter som ikke kan oppnås med andre metoder:
Variabel bredde piercing: Kanaler som smalner fra 0,5 mm ved spydets bunn til 0,2 mm ved tuppen, skape visuell dybde og letthet.
Sammenlåsende gjennomhullede mønstre: To eller flere lag metall med forskjøvede piercinger som skaper moiré-effekter når de ses fra forskjellige vinkler.
Skjulte strukturelle elementer: Piercing kan brukes strategisk for å redusere vekten i ikke-stressede områder, samtidig som det etterlates tykkere partier der belastningen konsentreres.
4.3 Designretningslinjer for gjennomhullede spydelementer
For å maksimere suksessraten for produksjon, designere bør følge JINGYINGs anbefalte parametere:
-
Minimum materialtykkelse mellom piercinger: 2× verktøydiameter (0.6mm for 0,3 mm piercinger)
-
Minimum piercingbredde: 0.3mm for sølv, 0.4mm for rustfritt stål
-
Maksimalt forhold mellom piercingdybde og bredde: 8:1 for rette kanaler, 4:1 for konisk
-
Unngå skarpe indre hjørner – bruk minimumsradius på 0,2 mm der piercinger endrer retning
Disse retningslinjene stammer fra JINGYINGs analyse av 10,000+ gjennomhullede anhengsenheter, som identifiserte verktøybrudd som den primære feilmodusen når parametere ble brutt .
5. Casestudie: Egendefinert blomsterspyd øredobber samling
For å illustrere tilpasningsprosessen i praksis, denne delen presenterer en hypotetisk, men teknisk nøyaktig case-studie basert på JINGYINGs dokumenterte prosjektmønstre.
Kundeprofil: Skandinavisk-inspirert smykkemerke lanserer en "Nordic Flora"-kolleksjon med spydøredobber med botaniske gjennomhullede mønstre.
Designkrav:
-
55mm total lengde, avsmalnende fra 4 mm diameter på toppen til 1,6 mm på spissen
-
Gjennomhullede bregnebladmønstre langs øvre 30 mm av skaftet
-
S925 sølv med rhodiumbelegg (Nikkelfri)
-
Vektmål: 12g per ørering
-
Bestillingsmengde: 500 par (prototype batch) med mulighet for 5,000 par
Prosess tidslinje:
| Fase | Varighet | Nøkkelaktiviteter |
|---|---|---|
| Designkonsultasjon | 5 dager | Mulighetsanalyse, materialvalg |
| CAD-modellering | 7 dager | 3 iterasjoner av gjengivelse |
| Prototyping av voks | 5 dager | 3D -utskrift, fysisk gjennomgang |
| Toolpath programmering | 4 dager | Mastercam simulering |
| Prøveproduksjon | 10 dager | 10-stykke prøve batch |
| Godkjenning av klienteksempel | 3 dager | Slitasjetesting, fullfør verifisering |
| Full produksjon | 21 dager | 500 par støpt, gjennomboret, ferdig |
| Kvalitetskontroll | 4 dager | 100% undersøkelse |
| Pakking og frakt | 3 dager | Merkede bokser, dokumentasjon |
| Total | 62 dager |
Utfall:
-
Endelig vekt: 11.8g per ørering (innenfor spesifikasjonen)
-
Piercing bredde konsistens: 0.38-0.42mm på tvers av alle enheter
-
Avkastningsgrad: 96.2% (19 stykker avvist, primært for mindre overflatefeil)
-
Tilbakemelding fra kunder: "Presisjonen til de gjennomborede bregnemønstrene overgikk forventningene våre - hvert stykke ser ut som en miniatyrskulptur"
Lærdom: Den første CAD-modellens bregneblader hadde 0,2 mm-forbindelser mellom gjennomhullede elementer, som viste seg skjøre under prototypeslitasjetesting. JINGYINGs ingeniørteam fortykket disse koblingene til 0,35 mm, samtidig som de beholdt visuell effekt gjennom små geometrijusteringer – en verditeknisk intervensjon som forhindret produksjonsfeil.
6. Kvalitetssikring for spyd øredobber
Punkteringsspyd-øreringer krever høye kvalitetsstandarder sammenlignet med konvensjonelle øredobber på grunn av deres direkte vevskontakt og utvidede innflytelsesmekanismer.
6.1 Kritiske-til-kvalitetsparametere
Overflateintegritet: Hvilken grad som helst, skarp kant, eller uregelmessigheter på over 0,02 mm kan forårsake mikrosår i gjennomtrengende kanaler, fører til irritasjon eller infeksjon . JINGYINGs inspeksjonsprotokoll krever 10x forstørrelsesundersøkelse av alle vevskontaktende overflater.
Plating vedheft: Spear øredobber opplever rotasjonskrefter under innsetting og fjerning, som kan delaminere dårlig vedheftet belegg. JINGYING validerer vedheft av plating:
-
Test av krysslukebånd (ASTM D3359 standard)
-
5-minutt manuell gni test med slipende klut
-
XRF-tykkelsesverifisering på tre punkter per stykke
Lås/lukkesikkerhet: For spydøredobber med avtagbare ender eller låsemekanismer, JINGYING utfører 5 kg trekktester for å verifisere lukkeretensjon – som overskrider de ca. 0,5 kg kreftene som genereres under normal slitasje .
Verifisering av biokompatibilitet: Mens JINGYING ikke utfører intern biokompatibilitetstesting, selskapet opprettholder dokumenterte materialsertifiseringer fra oppstrømsleverandører. For medisinske applikasjoner (helbredende piercinger, første smykker), klienter kan be om tredjepartstesting gjennom samarbeidende laboratorier.
6.2 Vanlige defektmodi og forebygging
| Mangel | Rotårsak | JINGYING Forebygging |
|---|---|---|
| Skeiv skaft | Ujevn avkjøling under støping | Kontrollert atmosfærekjøling, normalisert varmebehandling |
| Grader i piercing | Slitt skjæreverktøy | Overvåking av verktøyslitasje i sanntid, automatiske verktøyskift |
| Pitting/porøsitet | Gassoppfanging under støping | Vakuumassistert støping, avgassede legeringer |
| Inkonsekvent pletteringstykkelse | Feil plassering av stativ | Oppstillingsvalidering, batch prøvetaking med XRF |
| Løse steiner | Utilstrekkelig polering | 100% sondetesting, prøvetaking fra fallprøve |
7. Bestillingslogistikk og kommersielle hensyn
7.1 Minimumsbestillingsmengder (Moqs) og prissetting
JINGYINGs MOQ-struktur rommer ulike kundeskalaer:
-
Eksempel på bestillinger: 1-10 stykker (høyere kostnad per enhet, typisk prøveavgift $50-200 avhengig av kompleksitet)
-
Lite parti: 50-500 stykker (inngangspunkt for nye merker)
-
Middels batch: 500-5,000 stykker (sweet spot for kostnadseffektivitet)
-
Stor produksjon: 5,000-50,000+ stykker (optimal økonomi per enhet)
Priser for tilpassede øredobber varierer betydelig basert på:
-
Design kompleksitet (antall gjennomhullede elementer, steintelling)
-
Materialvalg (sølv grunnpris pluss edelt metallpremier)
-
Overflatebehandling (enkelt finish vs. flertrinns eller selektiv etterbehandling)
-
Emballasjenivå (grunnleggende vs. merket vs. Premium)
Typiske detaljhandelspåslag fra JINGYINGs engrospriser varierer fra 3-5× for direkte til forbrukermerker, med høyere multipler for luksusplasserte brikker .
7.2 Ledetider
Standard ledetider etter ordrevolum:
| Bestillingsmengde | Typisk ledetid (virkedager) |
|---|---|
| Prøve (1-10) | 15-20 |
| Lite parti (50-500) | 30-40 |
| Middels batch (500-5,000) | 45-60 |
| Stor produksjon (5,000+) | 60-90 |
Hurtigtjenester er tilgjengelig på 25-50% Premium, reduserer ledetiden med ca 30% .
7.3 Beskyttelse av intellektuell eiendom
JINGYING tilbyr formelle taushetserklæringer (De) på forespørsel og opprettholder dokumenterte IP-beskyttelsesprotokoller. Kundelevert design deles ikke med andre kunder eller brukes til spekulativ produksjon. For merker som lanserer proprietære kolleksjoner, JINGYING anbefaler:
-
Registrering av designpatenter i målmarkeder før produksjon
-
Inkludert konfidensialitetsklausuler i produksjonsavtaler
-
Be om destruksjon av alle prototyper og verktøy etter produksjon (destruksjonsattest levert)
8. Konklusjon og anbefalinger
8.1 Sammendrag av nøkkelfunn
Tilpassing av punkteringsspyd øredobber hos JINGYING er en strukturert, transparent prosess som bygger bro mellom kunstnerisk visjon med industriell presisjon. Selskapets kombinasjon av avansert CNC-piercing-teknologi, vertikal integrasjon, og fleksible MOQs posisjonerer den som en dyktig partner for designere i ulike skalaer. Kritiske suksessfaktorer identifisert gjennom denne veiledningen inkluderer:
-
Produserbarhet i design—spyd øredobber må balansere estetiske ambisjoner med strukturelle realiteter, spesielt med hensyn til minimum piercing bredder, koniske geometrier, og vektfordeling.
-
Materialvalg—S925 sølv gir den optimale balansen mellom bearbeidbarhet, koste, og biokompatibilitet for de fleste bruksområder, Selv om titan eller rustfritt stål kan være å foretrekke for ekstrem holdbarhet eller følsomhetstilfeller.
-
Kvalitetsverifisering— strenge inspeksjonsprotokoller i hver produksjonsfase, kombinert med klientinvolvering på prototype- og prøvestadier, hindre kostbar omarbeiding.
-
Planlegging av ledetid— 62-90 dagers typiske tidslinjer krever koordinering med produktlanseringsplaner, selv om det finnes fremskyndede alternativer.
8.2 Anbefalinger for potensielle kunder
For førstegangs tilpassede smykkedesignere:
-
Begynn med prøvebestillinger (1-10 stykker) å validere design før du forplikter deg til volum
-
Be om fysiske voksprototyper, ikke bare gjengivelser – håndtering avslører problemer med passform og balanse
-
Budsjett 15-20% beredskap for designrevisjoner oppdaget under prototyping
For etablerte merkevarer:
-
Utvikle designretningslinjer på linje med JINGYINGs produksjonsparametere for å redusere revisjonssykluser
-
Etabler kvalitetsgodkjenningskriterier skriftlig før produksjonen starter
-
Vurder JINGYINGs merkede emballasjeintegrasjon som en differensiering – co-branded unboxing-opplevelser driver engasjement i sosiale medier
For eiere av piercingstudio:
-
Prioriter biokompatible materialer (nikkelfri plettering, titanalternativer i implantatkvalitet)
-
Be om dokumentasjon for overflateruhet (Ra-verdier) for overflater som kommer i kontakt med vev
-
Bekreft målerkompatibilitet med standard piercingsmykker før massebestilling
8.3 Fremtidige retninger
Det tilpassede smykkeproduksjonslandskapet fortsetter å utvikle seg, med flere trender som sannsynligvis vil forme produksjonen av punkteringsspydøredobber i årene som kommer:
AI-drevet designoptimalisering: JINGYING har signalisert investering i maskinlæringsverktøy som automatisk vil foreslå strukturelle forsterkninger samtidig som den estetiske hensikten bevares .
Bærekraftig materialinnhenting: Økende etterspørsel etter resirkulerte metaller og laboratoriedyrkede edelstener driver JINGYING til å utvide sin sertifiserte bærekraftige materialportefølje .
On-demand produksjonsintegrasjon: Sanntidsproduksjon utløst av detaljsalg – som eliminerer lagerrisiko helt – representerer den logiske utvidelsen av JINGYINGs nåværende bestillingsmodell .
8.4 Siste tanker
Øredobben med punkteringsspyd, i sin essens, er en samtale mellom bæreren og verden - en erklæring om estetisk hensikt manifestert i dyrebare materialer. JINGYINGS rolle i denne samtalen er rollen som tolk og eksekutør, transformere todimensjonale skisser til tredimensjonale realiteter som opprettholder sin integritet gjennom år med slitasje. For designere og merker som er villige til å engasjere seg seriøst med de tekniske parameterne som er skissert i denne veiledningen, selskapet tilbyr en pålitelig vei fra konsept til kommersialisering.
Den viktigste innsikten som kommer frem fra denne forskningen er at vellykket tilpasning ikke handler om å spørre "hva kan JINGYING gjøre?” men heller “hvordan kan JINGYINGs evner forsterke designvisjonen min?Når det blir tilnærmet som et samarbeid snarere enn en transaksjon – med gjensidig respekt for kunstneriske hensikter og produksjonsvirkelighet – er resultatet smykker som overgår bare tilbehør til å bli bærbar kunst.