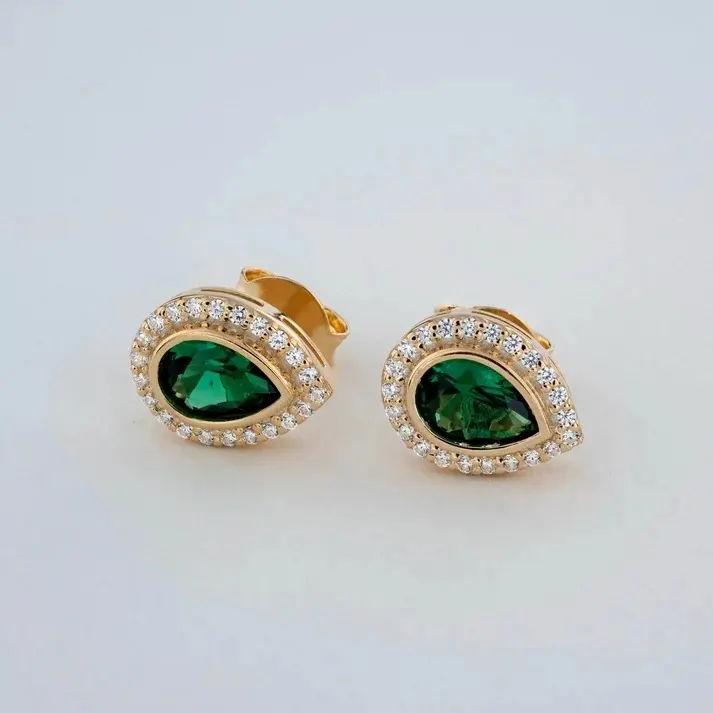
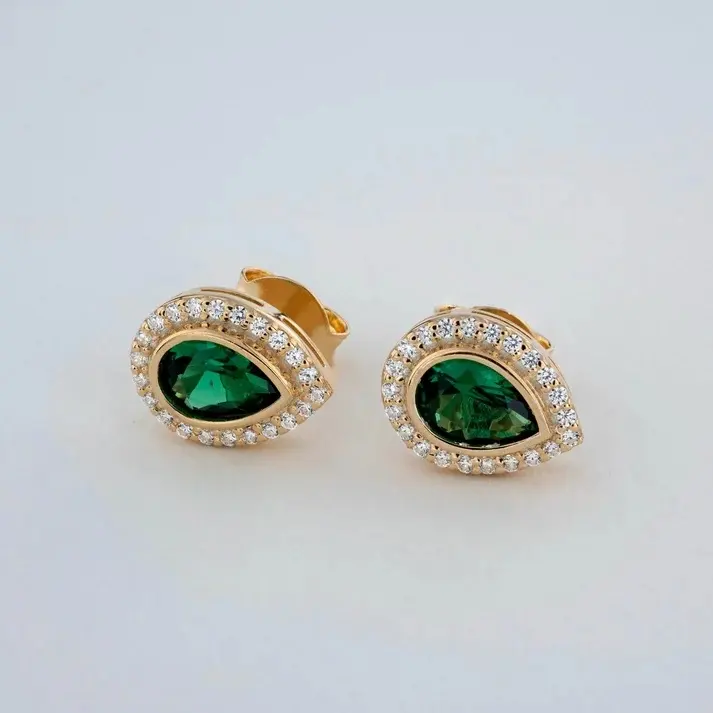
8K/10K/14K қатты алтыннан жасалған изумрудты сырғалардың арнайы OEM ODM қызметі
OEM / ODM зергерлік бұйымдарын өндіруші Дизайн Сіздің жеке зергерлік бұйымдарыңызды реттеңіз
Жұмысты бастайық : mo@kingjy.com
JINGYING-те 8K/10K/14K қатты алтында изумрудты сырғаларды қалай жасауға болады
Кіріспе: Асыл тас пен металдың қосылуы
Әдемі зергерлік бұйымдар иерархиясында, аз комбинациялар изумруд пен алтынның тыныш беделіне ие. Терең, жақсы кесілген изумрудтың жасыл жасылы - оның сипаттамасымен жардин оның табиғи шығу тегі туралы куәландыратын қосындылар — тұтас алтынның жылы жарқырауында өзінің ең жанашыр ортасын табады.. Джинингте, OEM және ODM зергерлік бұйымдарын өндіруде жиырма жылдан астам тәжірибесі бар өндіруші, изумруд жиегі бар сырғаларды жасау 8K, 10К, немесе 14К қатты алтын дәстүрлі шеберлік пен озық өндіріс дәлдігінің күрделі өзара әрекетін білдіреді. Бұл мақалада JINGYING шикізатты осы жоғары сұранысқа ие сырғалардың дайын жұбына қалай түрлендіретіні туралы толық техникалық есеп берілген..
Металлургиялық қор: 8К, 10К, және 14К қатты алтын
Бір CAD файлы ашылмас бұрын, алтын қорытпасын таңдау бүкіл өндіріс процесінің параметрлерін белгілейді. JINGYING тәжірибесі төзімділік тепе-теңдігіне қол жеткізу үшін әртүрлі карат алтындарының нақты металлургиялық талаптарын шарлауда жатыр., түр, және жұмысқа қабілеттілік.
Карат жүйесі туралы түсінік
Тұтас алтын, алтын жалатылған немесе алтынмен толтырылған баламалардан өзгеше, сырғалардың құрылымдық өзегін құрайды. 24K алтын (99.9% саф) тастарды орнату үшін құрылымдық тұтастықты талап ететін зергерлік бұйымдар үшін тым жұмсақ. , Сорт, JINGYING алтын басқа металдармен араласқан қорытпалармен жұмыс істейді. 14К алтынның құрамына кіреді 58.3% алтын, ал 10К алтын бар 41.7% алтын. 8K алтын, шамамен 33.3% алтын, ең жоғары төзімділікті ұсынады, бірақ тартымды түске жету үшін мұқият легирлеуді қажет етеді.
Легірлеуге шақыру: Color and Castability
Producing high-quality solid gold castings requires precise control over the alloy composition. JINGYING employs proprietary master alloy recipes to control both the color and the castability of the metal. Мысалы, achieving a rich yellow hue in 10K gold without a greenish tint involves blending palladium, күміс, and copper in specific proportions. For the casting process itself, the alloy must be optimized for fluidity to ensure it fills the fine details of the mold.
One critical aspect of gold casting is the management of oxygen. Porosity—microscopic air bubbles—is the enemy of high-integrity jewelry, particularly in prongs and bezel walls that must be structurally sound. JINGYING's expertise includes the use of oxygen scavengers in the alloy, such as germanium. Сары карат алтын құю қорытпаларында, германий (шамамен дейін 1% салмағы бойынша) тиімді тотықсыздандырғыш ретінде қызмет етеді, қатты дақтар тудыруы және түпкілікті аяқтауды бұзуы мүмкін кремний немесе бор сияқты элементтерге қажеттілікті азайту.
Сырғаларды өндіру үшін, JINGYING's technicians select the specific gold alloy based on the client's requirements. 14K алтын, құрамында алтын мөлшері жоғары, қанық түсті ұсынады және одан да сәнді болып қабылданады, оны жоғары деңгейлі коллекциялар үшін өте қолайлы етеді. 10K алтын, қаттырақ және сызаттарға төзімдірек, күнделікті киюге немесе белсенді өмір салтына арналған бөлшектер үшін таңдалады.
Жобалау және прототиптеу кезеңі: Тұжырымдамадан құю ағашына дейін
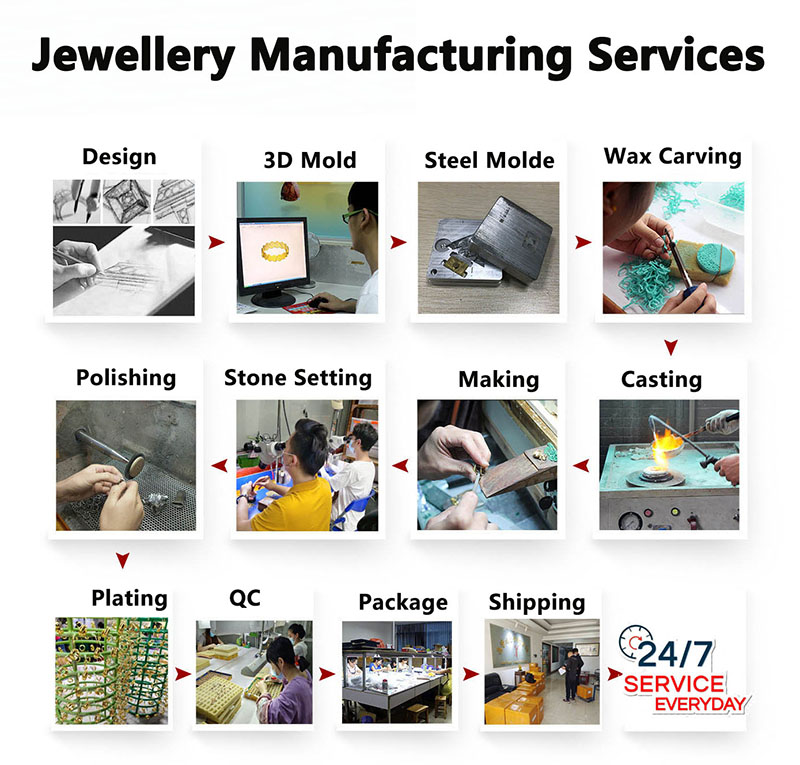
Дизайнердің эскизінен физикалық өнімге дейінгі саяхат цифрлық және физикалық модельдеу фазасында басталады.. JINGYING құрылымды пайдаланады "Бірлескен Одиссея" клиенттің көзқарасы өндірілетін бөлікке дәл аударылуын қамтамасыз ету.
Фаза 1: Дизайнды аудару және CAD модельдеу
Процесс клиенттің дизайн тұжырымдамасын ұсынуынан басталады. JINGYING компаниясының ішкі инженерлік тобы оны Rhino сияқты жетілдірілген CAD бағдарламалық құралының көмегімен 3D үлгісіне аударады. 7 немесе MatrixGold. Бұл жай ғана көрнекі жаттығу емес; бұл құрылымдық. Инженерлер тығыздық алгоритмдері арқылы кесіндіге қажетті алтынның нақты салмағын есептейді. Олар сонымен қатар инженерлік етеді "құбырларды бекіту" және сырға бағанасы мен түсіретін элемент болатын құрылымдық байланыстар, сырғаның теңдестірілген және тозуға төзімді болуын қамтамасыз ету. Жақтаулы изумруд үшін, the CAD model must define the exact dimensions of the emerald's seat to ensure a secure fit without placing undue stress on the gemstone.
Фаза 2: Балауызды 3D басып шығару және ағаш құрастыру
Сандық үлгі бекітілгеннен кейін, JINGYING балауыздың физикалық прототипін жасау үшін жоғары ажыратымдылығы бар 3D принтерлерді пайдаланады.. Бұл әдетте а "балауыз тәрізді шайыр" стереолитография арқылы басылған (Соса), шамамен қабат қалыңдығына қол жеткізу 33 тегіс бетті әрлеу үшін микрон. Содан кейін 3D басып шығарылған балауыз үлгісі мұқият тазаланады, және тірек құрылымдары жойылады.
Содан кейін сырғаның бірнеше балауыз үлгілері жиналады "ағаш." Қыздырылған құралды пайдалану, балауыз шыршалары орталық балауыз штангасына дәнекерленген, балқытылған алтынның қалыптың барлық қуыстарына ағуына мүмкіндік беретін құрылымды жасау. JINGYING қатаң интервал хаттамаларын сақтайды: Металлдың адекватты ағынын және біркелкі құюды қамтамасыз ету үшін ағаштағы әрбір модель көршілерінен кемінде 2 мм қашықтықта орналасқан..
Жоғалған балауызды құю процесі: Алтын шебердің дүниеге келуі
The wax tree is the sacrificial element in the lost-wax casting process, one of the most pivotal stages in jewelry manufacturing.
Адымдау 1: Creating the Investment (Plaster) Зең
The assembled wax tree is placed inside a stainless steel flask. A fine plaster, белгілі "инвестиция," is mixed with water and poured over the tree. This plaster is then placed in a vacuum to remove air bubbles—a critical step, as any trapped air could create a void in the final gold casting.
Адымдау 2: Burnout and Pre-Heating
The investment flask, now containing the wax tree, is placed in a kiln. Осы "соңғы рет" phase is a gradual, two-stage heating process. Бірінші, the temperature is raised to 150–200°C to soften the wax, allowing most of it to melt and flow out of the mold. The temperature is then increased to 300–400°C to vaporize any remaining wax residues. If any residue remains, it would carbonize during the final high-temperature phase (750–850°C), contaminating the mold cavity and ruining the surface finish of the casting. JINGYING often uses "Ashless" casting investment powder to further ensure that zero residue remains, guaranteeing a flawless surface for the molten gold.
Адымдау 3: Melting and Casting the Gold
The precious metal—whether 8K, 10К, or 14K solid gold—is melted in a specialized crucible. JINGYING employs multiple methods, including electric induction melting (in an "electro-melting" машина) or using an oxygen-acetylene torch for specific applications. To prevent oxidation and porosity, the melting is often performed in a protective atmosphere, such as argon gas, or within a sealed vacuum casting machine. The molten gold is then poured or forced (via vacuum or centrifugal force) ыстық инвестициялық қалыпқа. Колбаның жоғары температурасы (750–850°C) алтынның қалыптың ең жұқа бөліктерін толтыру үшін жеткілікті ұзақ сұйық күйінде қалуын қамтамасыз етеді, оның ішінде күрделі жақтау қабырғалары.
Адымдау 4: Девестиция және сөндіру
Алтын салқындатып, қатайтылғаннан кейін, колба суық суда сөндіріледі. Сылақ инвестициясы, құю процесінен әлі ыстық, термиялық соққының әсерінен сумен жанасқанда бұзылады. Бұл шикі, бірақ тиімді әдіс алтын ағашты сылақ коконынан босатады. Кейбір қалдық гипс қалуы мүмкін, ол жоғары қысымды судың көмегімен жойылады немесе, қыңыр жағдайларда, әлсіз қышқыл ерітіндісі.
Аяқтау және құрастыру процесі: Дәлдік және қолөнер
Колбадан шыққан алтын ағаш өрескел, изумруд сырғаларының өзара байланысты кластері. Енді оны дайын зергерлік бұйымға айналдырудың уақыты келді.
Адымдау 1: Кесу және жылтырату
The individual earring castings are carefully cut from the tree, a process known as "de-sprueing." The small nubs where the sprues were attached are filed and sanded down. Бұл кезеңде, the rough castings undergo a series of mechanical and manual polishing operations to bring them to their final luster. The first phase involves grinding and polishing to remove major casting imperfections and to define the metal's shape. This is followed by a more delicate phase of "wheeling" жіне "қолмен өңдеу" using rotating wheels and abrasive compounds to create the desired finish—whether it be high-polish, күлдіру, or satin. JINGYING's artisans employ a range of tools, from rotary wheels to "collet blocks" (or bezel blocks), to precisely size and shape the bezel setting for the emerald.
Адымдау 2: The Bezel Setting
The defining feature of the earring is its bezel setting, a continuous metal rim that encircles and protects the emerald. Setting an emerald is a particularly delicate operation. Алмаздан айырмашылығы, emeralds are more brittle (classified as Type III gemstones) and prone to cracking under pressure. JINGYING's master setters are adept at a technique that minimizes risk: the diamond halo (if the design includes one) is set first, and the emerald is added last. Осы "floating bezel" technique involves gently lowering the emerald into a meticulously polished seat and carefully pushing the soft gold bezel wall over the stone's girdle, rather than applying direct pressure to the stone itself.
Адымдау 3: Assembly and Quality Control
The final assembly involves soldering the earring post and butterfly (итеру) fitting to the main body of the earring. For drop earrings, a hinge or a fixed link is attached to the stud component. At every stage, JINGYING’s quality control team verifies the work. They are trained to identify and correct surface flaws, ensuring color consistency and finish quality compare to the approved sample.
For final quality verification, JINGYING жұмыс істейді Sigma Metalytics Precious Metal Identifier to confirm the 10K or 14K purity of the gold piece. Қосымша, Рентген флуоресценциясы (Xrf) testing is a standard practice to spot-check the karat composition and the thickness of any applied plating, ensuring they meet the agreed-upon specifications. Only after passing these rigorous inspections and a final 100% visual examination is the earring deemed ready for its "СІЗ" hallmark and final delivery.
Қорытынды
The production of emerald bezel drop stud earrings at JINGYING is a journey of meticulous transformation. It begins with the selection of a sophisticated 8K, 10К, or 14K gold alloy, құйылатын және беріктіктің қос талаптары үшін әзірленген. Ол CAD дизайнының цифрлық дәлдігі және 3D балауызды басып шығару арқылы жүзеге асады, және жоғалған балауызды құюдың ежелгі алхимиясымен аяқталады. Содан кейін өрескел құймалар өнеркәсіптік жылтырату және қолмен өңдеу қоспасы арқылы өмірге келтіріледі., нәзіктікпен аяқталады, табиғи изумрудты алтыннан қорғайтын қаптамаға орнатудың тәуекелді өнері. Бұл техникалық қатаңдықтың синтезі, өнеркәсіп тиімділігі, және JINGYING-ті арнайы зергерлік бұйымдардың жетекші өндірушісі ретінде көрсететін талғампаз шеберлік, әдемі болғанымен берік бөлшектерді жеткізуге қабілетті.