

Jingoso : Fabricante de servicios de joyería OEM de anillo de esmalte redondo negro
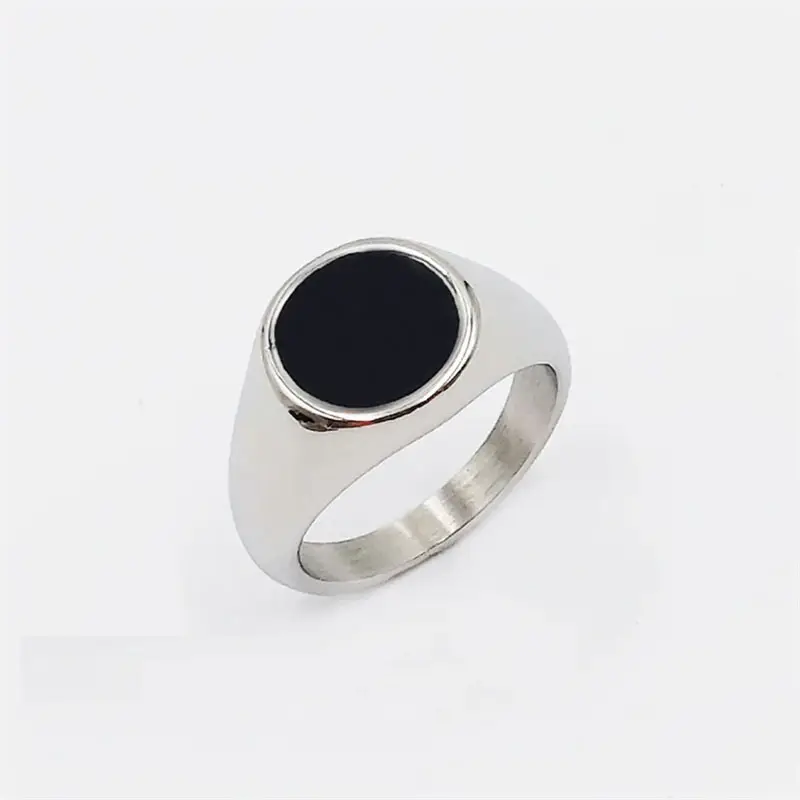
Diseño del fabricante de joyas OEM/ODM personalizado sus propias joyas
Empecemos : mo@kingjy.com
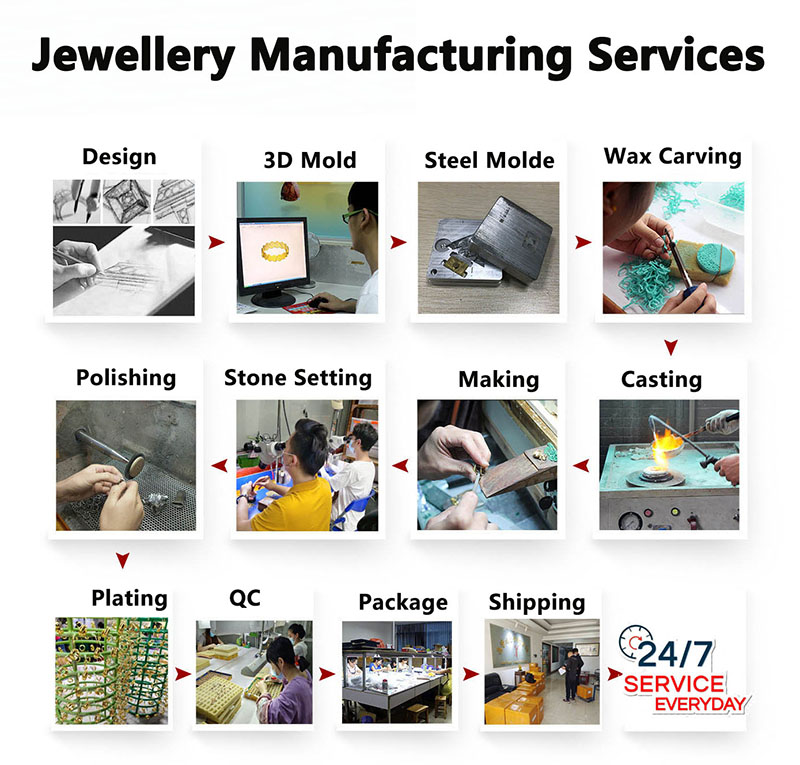
Cómo fabricar anillos de esmalte redondos negros en JINGYING: Un procedimiento operativo estándar técnico
Introducción
En el mundo de la fabricación de joyas personalizadas, la combinación de metalistería y esmalte representa la intersección de durabilidad y arte. En Jingoso (Joyería Chingying), un fabricante con más 23 años de experiencia en la industria, la producción de un Anillo Esmaltado Redondo Negro Es un proceso de varias etapas que transforma las materias primas en un accesorio de alta gama.. A diferencia de los recubrimientos de resina fría o epoxi., vítreo (vaso) El esmalte ofrece una permanente, Acabado resistente a los arañazos que mantiene su brillo durante décadas..
Esta guía detalla el flujo de trabajo técnico específico utilizado en JINGYING para fabricar un anillo de esmalte redondo negro., desde el diseño CAD inicial hasta la inspección de calidad final.
Fase 1: Diseño & Ingeniería (La fase CAD)
Antes de fundir cualquier metal o de quemar esmalte., El proceso de fabricación comienza en una estación de trabajo con computadora.. JINGYING emplea ingenieros CAD cualificados que traducen el concepto de "anillo redondo" en un modelo 3D preciso utilizando software especializado.
Consideraciones clave de diseño para el esmalte
El diseño de anillo estándar difiere significativamente del diseño de anillo esmaltado. El esmalte funciona como el vidrio.; necesita un "recipiente" para mantenerlo en su lugar. Por lo tanto, el diseño CAD debe incluir:
-
El mango base: El cuerpo redondo del anillo..
-
La cavidad del esmalte (Celúla): Un canal empotrado o depresión creada en la superficie del metal.. Para un anillo de esmalte negro, Por lo general, se trata de una ranura de 0,8 mm a 1,2 mm de profundidad que recorre la circunferencia del anillo..
-
Las paredes metálicas: Los bordes de la cavidad deben tener paredes verticales o ligeramente socavadas para bloquear mecánicamente el esmalte en su lugar después de la cocción.. Sin estas paredes, El vaso se saldrá cuando se caiga el anillo..
Verificación de ingeniería: Los ingenieros de JINGYING revisan el archivo para garantizar que el espesor del metal sea suficiente. (mínimo 0,8 mm después del pulido) para soportar el alto calor del horno sin deformarse.
Fase 2: Prototipos & Fabricación de moldes
Una vez finalizado el archivo digital, JINGYING utiliza 3D impresión (SLA/DLP) para crear un prototipo de resina de alta resolución. Este modelo físico permite al cliente sentir el ancho y la redondez del anillo antes de que comience la producción en masa..
El molde de goma
Si el pedido es para producción 批量 (normalmente más 10 piezas), Jinging crea un molde de caucho vulcanizado.
-
El prototipo de resina está incrustado en caucho en bruto..
-
El bloque se calienta y se comprime..
-
Una vez curado, la goma está cortada, y se elimina el prototipo, dejando una cavidad negativa.
-
Este molde se utiliza para inyectar cera repetidamente., permitiendo cientos de ceras idénticas "copias" del anillo para ser producido eficientemente.
Fase 3: Fundición (Proceso de cera perdida)
Con los modelos de cera listos, el anillo entra en el Casting de cera perdido departamento. Este es el método más común para crear geometrías de joyería complejas..
Casting paso a paso:
-
Montaje del árbol: Los anillos de cera están unidos a una cera central. "chorro" (como ramas en un árbol) para crear un árbol de casting.
-
Inversión: El árbol de cera se coloca en un matraz de acero y se cubre con un material de revestimiento similar al yeso. (aglutinante + sílice). Se endurece formando un bloque sólido..
-
Agotamiento: El matraz se coloca en un horno de alta temperatura. (aprox. 750°C/1382°F). La cera se derrite y se vaporiza. ("cera perdida"), dejando una cavidad negativa perfecta del árbol del anillo.
-
Fundición: JINGYING utiliza máquinas de fundición centrífugas o al vacío.. Metal fundido, normalmente Latón, Plata esterlina, o acero inoxidable para bases de esmalte: se introduce en la cavidad del molde caliente.
Nota sobre el material: Aleaciones ricas en cobre (como latón o plata fina) Se prefieren para el esmalte porque se unen químicamente con los óxidos de vidrio durante la cocción..
Fase 4: Acabado inicial del metal (El lienzo)
Después de que el metal se haya enfriado, las piezas fundidas en bruto se cortan del árbol. En esta etapa, el anillo se ve oscuro, bruto, y poroso. Debe refinarse antes de poder aplicar el esmalte..
-
Caída: Los anillos se colocan en un tambor vibratorio con un medio abrasivo para eliminar los residuos del revestimiento y suavizar la rugosidad de la superficie..
-
Prepulido: Los trabajadores usan cepillos de cerdas radiales y compuestos de pulido para darle al metal un acabado casi de espejo..
-
El paso crítico (Limpieza): El esmalte no se adhiere al metal sucio.. Los anillos pasan por un proceso de desengrase en un limpiador ultrasónico con un detergente especializado., seguido de un enjuague en agua destilada. Cualquier aceite de los dedos en esta etapa hará que el esmalte se vuelva "gatear" lejos del metal durante la cocción.
Fase 5: El proceso de esmaltado (La aplicación negra)
Este es el núcleo de la fabricación del "Anillo de esmalte redondo negro." JINGYING utiliza Esmaltado vítreo, que implica fusionar vidrio en polvo con el sustrato metálico a temperaturas extremadamente altas (750° C - 850° C).
5.1 Preparación de materiales
-
El esmalte: Esmalte vítreo negro de alta calidad. (a menudo provienen de proveedores especializados como Thompson Esmalte) se usa. El vidrio se muele hasta obtener un polvo fino., lavado para eliminar impurezas, y seco.
-
La carpeta: El polvo seco se mezcla con un adhesivo líquido., como Fuego Klyr o una simple mezcla de agua destilada, para crear una suspensión que se puede aplicar con un cepillo o jeringa.
5.2 Solicitud (Embalaje húmedo)
-
Los artesanos utilizan pinceles de punta fina para "paquete mojado" la lechada negra en la cavidad del anillo.
-
Deben asegurarse de que el esmalte quede bien empaquetado y sin burbujas de aire.. El aglutinante líquido mantiene el polvo de vidrio en su lugar temporalmente..
-
El anillo se coloca sobre un salvamanteles de disparo (una pantalla de malla).
5.3 Disparo (El ciclo del horno)
-
El salvamanteles con el anillo se coloca en un horno precalentado a aproximadamente 800° C (1472° F) .
-
Duración: El anillo permanece en el horno durante 45 a 60 artículos de segunda clase. El artesano observa a través de una ventana protectora del calor.. Cuando la superficie del esmalte "moja" (Parece fundido y brillante como lava.), esta listo.
-
Eliminación: Se saca el salvamanteles y se deja enfriar..
-
Contracción: El volumen del vidrio cae significativamente al derretirse.. Un disparo rara vez es suficiente.
5.4 Disparo múltiple (Capas de construcción)
Para lograr una profunda, negro brillante, el anillo puede ser disparado 4 a 6 veces.
-
Después del primer disparo, el anillo se ve lleno de baches (textura de piel de naranja).
-
esta enfriado, y se aplica más polvo de esmalte negro.
-
El anillo se vuelve a disparar. Este proceso se repite hasta que el esmalte esté al ras con (o ligeramente abovedado arriba) las paredes de metal.
5.5 Control de contracción
Los técnicos de JINGYING verifican Loco (pequeñas grietas). Porque el metal se expande y contrae con el calor más rápido que el vidrio., el enfriamiento rápido puede romper el esmalte. Lento, refrigeración controlada (usar un salvamanteles para aislarlo de superficies frías) es obligatorio.
Fase 6: Molienda, Pulido & Domingo
Después del disparo final, la superficie del esmalte es rugosa y el anillo puede tener un exceso de vidrio negro que se desborda en los bordes metálicos. Aquí es donde se crea la verdadera sensación de lujo..
-
lapeado (Molienda): Usando una muela húmeda o equipo lapidario, El artesano muele el esmalte negro.. Usan abrasivos de diamante (comenzando en 220 arena, subiendo a 600 arena) para garantizar que la superficie esté perfectamente nivelada con las paredes metálicas.
-
Limpieza de bordes: Los bordes metálicos se limpian de cualquier exceso de esmalte utilizando una lima de diamante o un eje flexible con una piedra cerámica..
-
Polaco final: las partes metalicas (bordes superior e inferior del anillo) Están pulidos con compuesto colorete para lograr un alto brillo.. El esmalte negro es no Pulido intensamente en este paso si se desea un acabado mate.; sin embargo, si se requiere un negro brillante, una rueda de fieltro con una fina pasta de diamante (óxido de cerio) Se utiliza para darle al vidrio un acabado de espejo..
-
El "Cúpula" Efecto: Para anillos de cúpula negros de alta gama, el esmalte se sobrellena intencionalmente y se cuece hasta que la tensión superficial hace que el vidrio líquido adquiera una superficie suave., burbuja redondeada (como una gota de agua). Esto requiere mucha habilidad para evitar que el vidrio se derrame por los bordes..
Fase 7: Control de calidad & Asamblea (El "Sin culpa" Estándar)
La etapa final en JINGYING implica una inspección rigurosa.
Criterios de inspección para esmalte negro:
-
Verificación de inclusión: Bajo una lupa de 10x, el inspector busca motas de carbono (puntos negros en esmalte negro? De hecho, buscan inclusiones o burbujas blancas/cenizas). El negro verdadero debe ser profundo y opaco..
-
Prueba de grietas: El anillo se golpea suavemente.. un sólido "silbido" indica buena unión. A "hacer clic" indica una grieta.
-
Comprobación de choque térmico (Muestreo): Se calienta un anillo aleatorio y se enfría rápidamente para garantizar que el esmalte no se cuartee..
-
Adhesión: El inspector comprueba si el esmalte tiene "encogido hacia atrás" de las paredes de metal. No debe haber ningún espacio visible entre el metal y el vidrio..
Enchapado (Opcional)
Si el anillo es de latón o plata., puede ser enviado por Revestimiento o Recubrimiento de oro en esta etapa. Nota: El revestimiento se realiza una vez terminado el esmalte., pero se presta especial atención para garantizar que el material enchapado no opaque el vidrio negro..
Fase 8: Embalaje & Entrega
Finalmente, Los anillos pasan por un limpiador ultrasónico con un detergente neutro para eliminar los compuestos de pulido.. estan secos, colocado en bolsas anti-deslustre, y empaquetado en cajas de la marca JINGYING.
Porque el anillo usa Esmalte vítreo en lugar de resina, esta marcado como Joyería de primera calidad—resistente a la decoloración por rayos UV y a la exposición química, listo para el mercado de lujo.
Resumen de especificaciones técnicas
| Etapa del proceso | Equipo / Método | Punto de control de calidad |
|---|---|---|
| Fabricación de moldes | Caucho vulcanizado | Nitidez de los bordes de la cavidad |
| Fundición | cera perdida / Vacío | Porosidad / Integridad del metal |
| Preparación básica | Desengrase ultrasónico | Cero residuos de aceite |
| Esmalte | Horno a 800°C / Paquete húmedo | Espesor del vidrio (mínimo 0,6 mm) |
| Refinamiento | Rectificado de diamante / Ruedas Radiales | Superficie al ras / Retención de brillo |
| Control de calidad | 10x lupa / Prueba de adhesión | Sin agrietamiento ni encogimiento |
Nota de fabricación: Para empresas que buscan pedir anillos de esmalte negro personalizados de JINGYING, Es fundamental especificar el tipo de esmalte requerido.. Esmalte suave (Epoxy) Es más barato pero se desvanecerá y rayará en unos meses.. Esmalte duro (Vítreo/Vidrio) , como se describe en este proceso, Requiere habilidades de cocción expertas, pero da como resultado una pieza de calidad tradicional que define la reputación de una marca..