

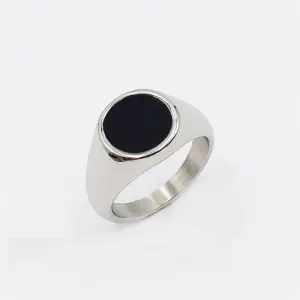
Jingying : OEM-juweliersdiensvervaardiger van swart ronde emaljering
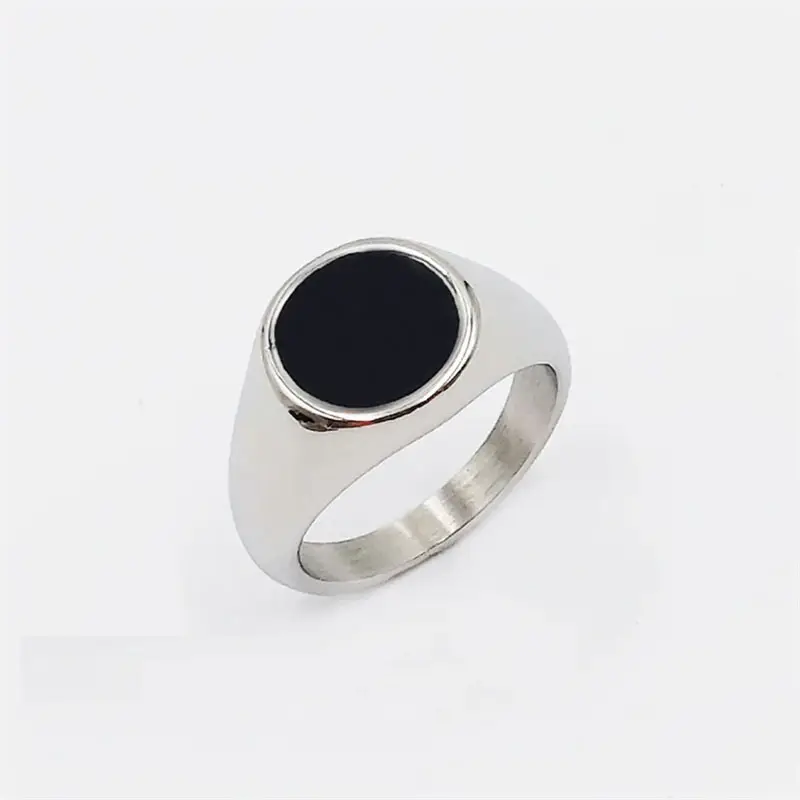
OEM/ODM -juweliersware Vervaardiger Ontwerp Custom U eie juweliersware
Kom ons begin : mo@kingjy.com
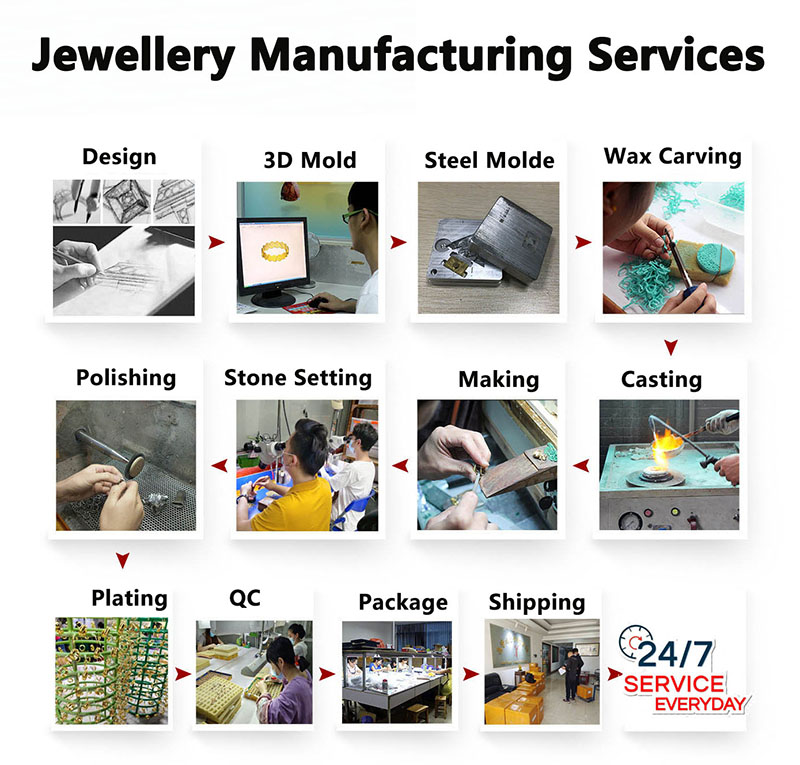
Hoe om swart ronde emaljeringe by JINGYING te vervaardig: 'n Tegniese Standaard Bedryfsprosedure
Bekendstelling
In die wêreld van pasgemaakte juweliersware vervaardiging, die kombinasie van metaalwerk en emalje verteenwoordig die kruising van duursaamheid en kunssinnigheid. Teen Jingying (Chingying Juweliersware), 'n vervaardiger met oor 23 jare se ondervinding in die bedryf, die vervaardiging van 'n Swart ronde emaljering is 'n multi-stadium proses wat grondstowwe omskep in 'n hoë-end bykomstigheid. Anders as koue hars- of epoksiebedekkings, glasagtige (glas) emalje bied 'n permanente, krasbestande afwerking wat sy glans vir dekades behou.
Hierdie gids beskryf die spesifieke tegniese werkvloei wat by JINGYING gebruik word om 'n swart ronde emaljering te vervaardig, van aanvanklike CAD-ontwerp tot finale kwaliteit-inspeksie.
Fase 1: Ontwerp & Ingenieurswese (Die CAD-fase)
Voordat enige metaal gesmelt of emalje gevuur word, die vervaardigingsproses begin by 'n rekenaarwerkstasie. JINGYING het geskoolde CAD-ingenieurs in diens wat die konsep van a "ronde ring" in 'n presiese 3D-model met behulp van gespesialiseerde sagteware.
Sleutelontwerpoorwegings vir emalje
Standaardringontwerp verskil aansienlik van emaljeringontwerp. Emalje funksioneer soos glas; dit benodig a "houer" om dit in plek te hou. Dus, die CAD-ontwerp moet insluit:
-
Die Base Shank: Die ronde lyf van die ring.
-
Die emalje holte (Sel): 'n Ingeboude trog of depressie wat in die metaaloppervlak geskep word. Vir 'n swart emaljering, dit is tipies 'n 0,8 mm tot 1,2 mm diep groef wat om die omtrek van die ring loop.
-
Die Metaalmure: Die rande van die holte moet vertikale of effens ondersnyde mure hê om die emalje meganies in plek te sluit na afvuur. Sonder hierdie mure, die glas sal uitspring wanneer die ring laat val word.
Ingenieurskontrole: JINGYING-ingenieurs hersien die lêer om te verseker dat die metaaldikte voldoende is (minimum 0,8 mm na polering) om die hoë hitte van die oond te weerstaan sonder om te krom.
Fase 2: Prototipering & Skimmel
Sodra die digitale lêer gefinaliseer is, JINGYING gebruik 3D Drukwerk (SLA/DLP) om 'n hoë-resolusie harsprototipe te skep. Hierdie fisiese model laat die kliënt toe om die breedte en rondheid van die ring te voel voordat massaproduksie begin.
Die rubbervorm
As die bestelling vir produksie is (tipies verby 10 stukke), JINGYING skep 'n gevulkaniseerde rubber vorm.
-
Die harsprototipe is in rou rubber ingebed.
-
Die blok word verhit en saamgepers.
-
Sodra dit genees is, die rubber is oopgesny, en die prototipe word verwyder, 'n negatiewe holte laat.
-
Hierdie vorm word gebruik om was herhaaldelik in te spuit, toelaat vir honderde identiese was "kopieë" van die ring om doeltreffend vervaardig te word.
Fase 3: Gietstuk (Lost-Wax Proses)
Met die wasmodelle gereed, die ring gaan die Lost-Wax Casting departement. Dit is die mees algemene metode om komplekse juweliersware geometrie te skep.
Stap-vir-stap casting:
-
Boomsamestelling: Die wasringe is aan 'n sentrale was geheg "spook" (soos takke aan 'n boom) om 'n gietboom te skep.
-
Belegging: Die wasboom word in 'n staalfles geplaas en met 'n gipsagtige beleggingsmateriaal bedek (bindmiddel + silika). Dit verhard tot 'n soliede blok.
-
Uitbranding: Die fles word in 'n hoë-temperatuur oond geplaas (ongeveer. 750°C/1382°F). Die was smelt en verdamp ("verlore was"), wat 'n perfekte negatiewe holte van die ringboom laat.
-
Gietstuk: JINGYING gebruik vakuum- of sentrifugale gietmasjiene. Gesmelte metaal - tipies Brons, Sterling silwer, of vlekvrye staal vir emaljebasisse—word in die warm vormholte gedwing.
Nota oor Materiaal: Koperryke legerings (soos koper of fyn silwer) word verkies vir emalje omdat hulle chemies met die glasoksiede bind tydens brand.
Fase 4: Aanvanklike metaalafwerking (Die Canvas)
Nadat die metaal afgekoel het, die rou gietstukke word van die boom gesny. Op hierdie stadium, die ring lyk donker, rof, en poreus. Dit moet verfyn word voordat emalje aangewend kan word.
-
Tuimel: Die ringe word in 'n vibrerende beker met skuurmiddel geplaas om die beleggingsresidu en gladde oppervlakruwheid te verwyder.
-
Voor-polisering: Werkers gebruik radiale borsels en poleermiddels om die metaal na 'n spieëlafwerking te bring.
-
Die Kritiese Stap (Reiniging): Emalje sal nie aan vuil metaal kleef nie. Die ringe ondergaan 'n ontvettingsproses in 'n ultrasoniese skoonmaker met 'n gespesialiseerde skoonmaakmiddel, gevolg deur 'n spoel in gedistilleerde water. Enige olie van vingers op hierdie stadium sal die emalje veroorsaak "kruip" weg van die metaal tydens vuur.
Fase 5: Die emaljeerproses (Die Swart Aansoek)
Dit is die kern van die vervaardiging van die "Swart ronde emaljering." JINGYING gebruik Vitreous Emaljering, wat behels die samesmelting van poeierglas aan die metaalsubstraat by uiters hoë temperature (750°C - 850°C).
5.1 Materiaal Voorbereiding
-
Die emalje: Swart glasagtige emalje van hoë gehalte (dikwels verkry van gespesialiseerde verskaffers soos Thompson Enamel) gebruik word. Die glas word tot 'n fyn poeier gemaal, gewas om onsuiwerhede te verwyder, en gedroog.
-
Die Binder: Die droë poeier word met 'n vloeibare gom gemeng, soos Klyr-Vuur of 'n eenvoudige gedistilleerde watermengsel, om 'n suspensie te skep wat met 'n kwas of spuit aangewend kan word.
5.2 Toepassing (Nat verpakking)
-
Ambagsmanne gebruik fynpuntborsels om "nat pak" die swart flodder in die holte van die ring.
-
Hulle moet verseker dat die emalje styf gepak word sonder lugborrels. Die vloeibare bindmiddel hou die glaspoeier tydelik in plek.
-
Die ring word op 'n geplaas trivet afvuur ('n gaasskerm).
5.3 Vuur (Die Oond-siklus)
-
Die trivet met die ring word in 'n oond geplaas wat tot ongeveer voorverhit is 800°C (1472°F) .
-
Duur: Die ring bly in die oond vir 45 na 60 sekondes. Die ambagsman kyk deur 'n hittebeskermende venster. Wanneer die oppervlak van die emalje "natmaak" (lyk gesmelt en blink soos lawa), dit is gereed.
-
Verwydering: Die trivet word uitgetrek en laat afkoel.
-
Inkrimping: Die glasvolume daal aansienlik soos dit smelt. Een vuur is selde genoeg.
5.4 Multi-vuur (Bou Lae)
Om 'n diep te bereik, blink swart, die ring kan afgevuur word 4 na 6 tye.
-
Na die eerste afvuur, die ring lyk stamperig (lemoenskil tekstuur).
-
Dit word afgekoel, en meer swart emaljepoeier word aangewend.
-
Die ring word weer afgevuur. Hierdie proses herhaal totdat die emalje gelyk is (of effens koepel bo) die metaal mure.
5.5 Kontraksie Check
JINGYING tegnici kyk vir Mal (klein krakies). Omdat metaal vinniger uitsit en saamtrek met hitte as glas, vinnige afkoeling kan die emalje verpletter. Stadig, beheerde verkoeling (gebruik 'n trivet om dit teen koue oppervlaktes te isoleer) is verpligtend.
Fase 6: Maalwerk, Poleer & Sondag
Na die finale afvuur, die emalje oppervlak is grof en die ring kan oortollige swart glas oorloop op die metaal rande hê. Dit is waar die ware luukse gevoel geskep word.
-
Klop (Maalwerk): Gebruik 'n nat slypwiel of lapidêre toerusting, die ambagsman maal die swart emalje plat. Hulle gebruik diamantskuurmiddels (begin by 220 gruis, opbeweeg na 600 gruis) om te verseker dat die oppervlak perfek gelyk met die metaalmure is.
-
Rand skoonmaak: Die metaalrande word van enige oorloop-emalje skoongemaak met 'n diamantlêer of 'n buigsame skag met 'n keramieksteen.
-
Finale Pools: Die metaal dele (boonste en onderste rande van die ring) word gepoleer met rouge verbinding tot 'n hoë glans. Die swart emalje is nie swaar gepoleer in hierdie stap as 'n mat afwerking verlang word; nietemin, as 'n glansswart verlang word, 'n viltwiel met 'n fyn diamantpasta (seriumoksied) word gebruik om die glas na 'n spieëlafwerking te bring.
-
Die "Koepel" Effek: Vir hoë-end swart koepel ringe, die emalje word doelbewus oorgevul en gevuur totdat oppervlakspanning die vloeibare glas in 'n gladde vorm trek, afgeronde borrel (soos 'n druppel water). Dit vereis hoë vaardigheid om te verhoed dat die glas oor die kante mors.
Fase 7: Kwaliteitskontrole & Byeenkoms (Die "Geen skuld nie" Standaard)
Die finale stadium by JINGYING behels streng inspeksie.
Inspeksiekriteria vir swart emalje:
-
Insluitingskontrole: Onder 'n 10x loep, die inspekteur soek koolstof vlekke (swart kolle in swart emalje? In werklikheid, hulle soek wit/asku insluitsels of borrels). Ware swart moet diep en ondeursigtig wees.
-
Kraak toets: Die ring word liggies getik. 'n Soliede "pinger" dui op goeie binding. N "klik" dui op 'n kraak.
-
Termiese skokkontrole (Steekproewe): ’n Ewekansige ring word verhit en vinnig afgekoel om te verseker dat die emalje nie kraak nie.
-
Adhesie: Die inspekteur kyk of die emalje het "teruggekrimp" van die metaalmure. Daar moet geen sigbare gaping tussen die metaal en die glas wees nie.
Plee (Opsioneel)
As die ring van koper of silwer gemaak is, dit kan gestuur word Rodiumplaat of Goue platering op hierdie stadium. Noot: Platering word gedoen nadat die emalje klaar is, maar noukeurige aandag word gegee om te verseker dat die plaatmateriaal nie die swart glas dof maak nie.
Fase 8: Verpakking & Aflewering
Ten einde laaste, die ringe gaan deur 'n ultrasoniese skoonmaker met 'n neutrale skoonmaakmiddel om poetsmiddels te verwyder. Hulle word gedroog, in sakke teen vlek geplaas, en verpak in JINGYING se handelsmerk-bokse.
Omdat die ring gebruik Vitreous Enamel eerder as hars, dit is gemerk as Premium juweliersware-bestand teen UV-vervaag en chemiese blootstelling, gereed vir die luukse mark.
Opsomming van Tegniese Spesifikasies
| Proses stadium | Toerusting / Metode | Kwaliteit Kontrolepunt |
|---|---|---|
| Skimmel | Gevulkaniseerde rubber | Skerpte van holterande |
| Gietstuk | Lost-Wax / Vakuum | Poreusheid / Metaal integriteit |
| Basisvoorbereiding | Ultrasoniese ontvetting | Geen olieresidu nie |
| Emalje | Oond @ 800°C / Nat pak | Glas dikte (min 0,6 mm) |
| Afwerking | Diamant slyp / Radiale wiele | Spoel oppervlak / Glansbehoud |
| QC | 10x Vergrootglas / Hegtingstoets | Geen kraak of krimping nie |
Vervaardigingsnota: Vir besighede wat pasgemaakte swart emaljeringe van JINGYING wil bestel, dit is van kritieke belang om die tipe emalje wat benodig word, te spesifiseer. Sagte emalje (Epoksie) is goedkoper, maar sal binne maande vervaag en krap. Harde emalje (Vitreous/Glas) , soos beskryf in hierdie proses, vereis kundige vuurvaardighede, maar lei tot 'n stuk van erfstukkwaliteit wat 'n handelsmerk se reputasie definieer.